
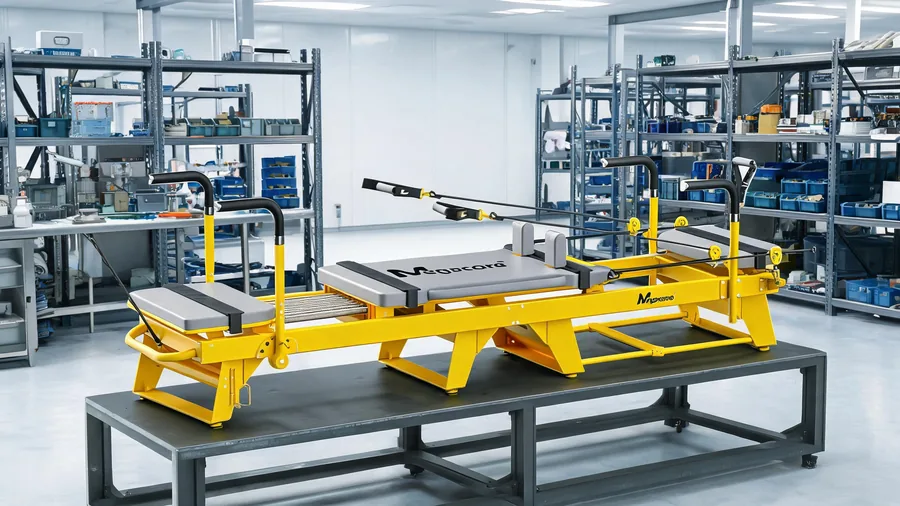
Lorsqu'on investit dans des reformeurs Pilates commerciaux, la différence entre un équipement qui dure cinq ans et un autre qui en dure quinze tient à une seule chose : le contrôle qualité. Tous les propriétaires de studio ont entendu des histoires de reformeurs qui développent des chariots qui grincent, des ressorts rouillés ou un revêtement qui pèle quelques mois après l'achat. Ces défaillances sont presque toujours imputables à des failles dans le processus de contrôle qualité de l'usine.
Ce guide explique comment les fabricants professionnels de reformeurs Pilates comme Megacore appliquent le contrôle qualité tout au long de la production — de l'inspection des matières premières à l'emballage final — afin que vous sachiez exactement quoi vérifier lorsque vous évaluez des fournisseurs d'équipements.
1. Inspection des matières premières
La qualité commence par les matériaux. Tout processus de contrôle qualité de reformeur Pilates démarre au quai de réception, où les matières premières entrantes sont inspectées selon des spécifications documentées avant le début de la production. Cette première ligne de défense empêche les matériaux non conformes d'entrer sur la ligne de production.
Pour les cadres en acier, les fabricants doivent tester chaque lot pour la tolérance d'épaisseur, la résistance à la traction et l'état de surface. Ces contrôles de matières premières constituent le socle de tout programme sérieux de contrôle qualité de reformeur Pilates. Megacore utilise de l'acier commercial Q235 d'une épaisseur documentée de 2,5 mm pour les rails du cadre et les composants structurels. Les bobines d'acier entrantes sont mesurées au pied à coulisse et testées pour leur homogénéité sur toute la largeur. Tout lot sortant de la tolérance de ±0,1 mm est refusé avant d'atteindre la station de découpe.
Pour les composants en aluminium, la nuance d'alliage (généralement 6061-T6 ou équivalent) doit être vérifiée par rapport aux certificats matières. Chaque bobine et chaque lot d'extrusion est enregistré avec son numéro de certificat, de sorte qu'un reformeur donné peut toujours être rattaché à la matière dont il est issu. Cette traçabilité explique en partie le poids du certificat d'inspection qualité GZHL2601000020601SP : il documente toute la chaîne matière, pas seulement l'essai final.
Le vinyle qualité marine du revêtement subit des tests d'épaisseur, de constance de teinte et de résistance au feu pour confirmer ses propriétés ignifuges. Les roulements à cartouche étanches sont testés pour la fluidité de rotation et le niveau sonore avant assemblage — une étape décisive qui influence directement la sensation de glisse du reformeur fini.
2. Soudage et construction du cadre
Le cadre est la colonne vertébrale de tout reformeur Pilates, et la qualité des soudures détermine son intégrité structurelle. Un programme rigoureux de contrôle qualité inclut l'inspection visuelle de chaque cordon de soudure, puis la vérification dimensionnelle du cadre assemblé.
Les fabricants professionnels font appel à des soudeurs certifiés qui suivent des procédures de soudage documentées. Avant qu'un soudeur soit autorisé à travailler sur la production, ses pièces d'essai sont sectionnées et examinées à la loupe pour vérifier la profondeur de pénétration.
En production, des cadres sont prélevés au hasard sur la ligne et sectionnés de la même manière, afin que la qualité des soudures reste constante au lieu de dériver avec le temps. Après soudage, les cadres sont contrôlés pour l'équerrage, le vrillage et la précision dimensionnelle. Megacore utilise un système de gabarits sur mesure qui maintient le cadre dans un alignement précis pendant le soudage, puis mesure le cadre terminé par rapport à un gabarit de référence. Les cadres qui échouent au contrôle dimensionnel — généralement moins de 2 % de la production — sont retravaillés ou mis au rebut.
Le traitement post-soudage est tout aussi important : les cadres subissent un relâchement des contraintes pour éviter le gauchissement, puis sont meulés et polis afin d'offrir une surface lisse à la poudre. Chaque cadre porte un numéro de série traçable lié à son lot de production, ce qui permet une analyse des causes racines si des problèmes sont détectés plus tard.
3. Thermolacquage et finition de surface
La qualité de la finition influe directement sur l'apparence et la durabilité. Un bon programme de contrôle qualité du thermolacquage comprend plusieurs points d'inspection : préparation de surface, épaisseur du revêtement, adhérence et constance de teinte.
Avant le thermolacquage, les cadres subissent un prétraitement chimique destiné à éliminer huile, rouille et contaminants. La qualité du prétraitement est vérifiée par un test de rupture d'eau : si l'eau perle sur la surface, la pièce doit être nettoyée à nouveau. Après application, l'épaisseur est mesurée à l'aide d'une jauge électronique en trois points sur chaque cadre. Megacore vise une épaisseur de 60 à 100 microns, avec un minimum acceptable de 50 microns sur toute surface.
Le test d'adhérence utilise un essai au ruban adhésif en quadrillage selon les normes ASTM D3359. La constance de teinte est vérifiée par rapport à un échantillon maître au moyen de relevés au spectrophotomètre. Les normes d'inspection qualité documentées dans le certificat GZHL2601000020601SP incluent toutes ces méthodes d'essai, offrant une vérification indépendante du processus de revêtement.
4. Essais des ressorts et des roulements
Les ressorts et les roulements sont les composants les plus sollicités d'un reformeur. Un programme complet de contrôle qualité les teste avant l'assemblage et après l'installation finale.
Chaque lot de ressorts doit être testé pour la constance de charge : la force nécessaire pour étirer le ressort doit rester dans une tolérance publiée pour tous les ressorts du lot. Megacore teste chaque lot sur un banc de traction étalonné, en mesurant la charge à 50 % et à 100 % d'extension. Les ressorts qui s'écartent de plus de 5 % de la spécification sont écartés.
Les roulements sont testés pour la résistance à la rotation et le bruit. Les roulements à cartouche étanches utilisés dans les reformeurs Megacore sont donnés pour 500 000 mètres d'utilisation, testés sur un banc sur mesure qui simule trois ans d'exploitation de studio en 72 heures. Le bruit des roulements est mesuré au sonomètre : tout dépassement de 50 dB à vitesse de fonctionnement entraîne le rejet.
Pour référence, le guide sur les niveaux sonores des reformateurs professionnels explique pourquoi la qualité des roulements influe directement sur l'expérience du client. Un reformeur qui passe tous les tests fonctionnels subit aussi un essai de glisse final : le chariot est déplacé sur toute la longueur des rails pendant qu'un inspecteur écoute le moindre cliquetis, frottement ou résistance irrégulière. Cette étape simple détecte des problèmes d'assemblage que les instruments seuls ne peuvent pas repérer.
5. Essais du revêtement et de la mousse
La qualité du revêtement détermine l'aspect et la sensation d'un reformeur après des années d'usage quotidien. Un programme complet de contrôle qualité teste à la fois les matières premières et l'ensemble du revêtement fini.
La mousse haute densité (35 kg/m³ dans les reformeurs Megacore) est testée pour la déformation rémanente après compression — sa capacité à retrouver sa forme après des charges répétées. Une mousse à faible récupération provoque des creux permanents dans les coussins du chariot en quelques mois. La mousse est également testée pour la constance de densité sur toute la plaque et pour les émanations qui pourraient créer des odeurs dans un studio fermé.
Le vinyle qualité marine subit des tests de résistance à la traction (minimum 15 MPa), de résistance à la déchirure et de vieillissement UV accéléré. La solidité des couleurs est vérifiée en frottant un chiffon imbibé de solvant sur la surface : tout transfert de couleur révèle un lot défectueux. Après l'assemblage du revêtement, chaque coussin de chariot et chaque appui d'épaules est inspecté visuellement pour les plis, les bulles et la qualité des coutures avant d'être approuvé pour l'assemblage final.
6. Assemblage final et essais fonctionnels
La dernière étape du contrôle qualité rassemble tous les composants et teste la machine assemblée comme un système complet. C'est ici que les problèmes cachés — des pièces qui s'ajustent individuellement mais ne fonctionnent pas ensemble — sont détectés avant que le reformeur ne parte vers votre studio.
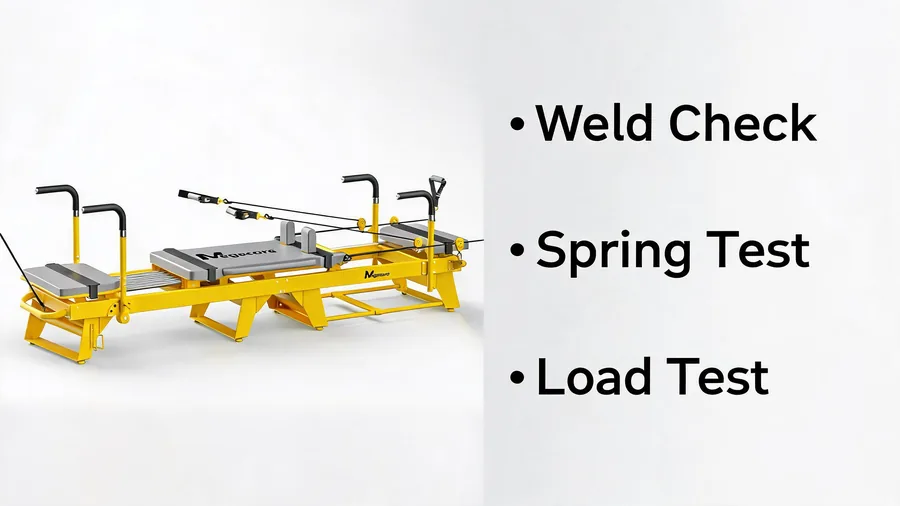
Chaque reformeur assemblé passe une liste de contrôle fonctionnelle qui reprend les exigences de contrôle qualité qu'un acheteur doit attendre de tout fournisseur commercial :
- Test de glisse du chariot — déplacement fluide et silencieux sur toute la longueur des rails
- Engagement des ressorts — chaque ressort s'accroche fermement et se libère en douceur
- Fonctionnement des cordes et sangles — tension régulière, aucune effiloche aux points de fixation
- Réglage de la barre de pieds — verrouillage sûr à chaque position
- Mouvement des appuis d'épaules — réglage fluide sans point dur
- Contrôle de sécurité — tous les boulons serrés au couple spécifié, aucun angle vif
- Évaluation du bruit — bruit de fonctionnement global inférieur à 50 dB mesuré à 1 mètre
Chaque reformeur qui réussit les tests fonctionnels reçoit un tampon qualité et est enregistré par numéro de série dans la base de production. Les unités qui échouent à un point de contrôle sont étiquetées, consignées et renvoyées à l'étape de production concernée pour reprise. L'usine Megacore refuse environ 3 % des unités à l'inspection finale — un chiffre suivi chaque semaine et utilisé pour améliorer en continu les processus en amont. Le protocole d'essai complet est documenté dans le certificat qualité GZHL2601000020601SP.
7. Inspection de l'emballage et de l'expédition
Même un reformeur parfaitement construit peut arriver endommagé si l'emballage est insuffisant. Le dernier verrou du contrôle qualité est l'inspection de l'emballage, où l'unité emballée est testée pour sa résistance au transport.
Les fabricants professionnels utilisent un emballage multicouche, et le standard d'emballage fait partie du contrôle qualité dès l'instant où l'unité quitte la ligne : film de protection, coins en mousse, caisse intérieure en carton ondulé et carton extérieur renforcé. Megacore réalise des tests de chute de 30 cm sur chaque coin et chaque arête des reformeurs emballés, puis inspecte le contenu pour détecter tout dommage. Tout emballage qui échoue à ce test est reconçu avant expédition.
Avant de fermer le carton, chaque unité est photographiée avec son numéro de série visible. Ces photos servent de preuve de l'état de l'unité avant expédition et protègent à la fois l'acheteur et le vendeur en cas de réclamation pour dommage de transport.
Les expéditions à l'export comprennent une liste de colisage, un certificat d'inspection référencé GZHL2601000020601SP et une carte d'enregistrement de garantie. Les conteneurs sont chargés avec les cartons les plus lourds à la base et le plan de chargement est photographié avant scellage, ce qui protège l'acheteur en cas de réclamation après arrivée. Une usine qui documente le chargement est une usine qui s'attend à ce que chaque unité arrive dans l'état où elle est partie.
Questions fréquentes
Q : Quelles certifications qualité un fabricant de reformeurs Pilates doit-il posséder ?
R : Recherchez des normes d'inspection documentées comme le certificat GZHL2601000020601SP, qui couvre les essais de matières premières, l'inspection des soudures, l'adhérence du thermolacquage, les essais de charge des ressorts et la vérification de l'assemblage final. Les certifications indépendantes d'organismes comme la Pilates Method Alliance constituent des références qualité supplémentaires pour les équipements commerciaux.
Q : Comment vérifier le contrôle qualité d'une usine avant de commander ?
R : Demandez un audit d'usine ou une visite vidéo montrant les points de contrôle décrits ci-dessus. Demandez les rapports d'essai des derniers lots de production. Les fabricants sérieux fournissent ces documents sans hésiter. Mieux encore, visitez l'usine : Megacore accueille volontiers les propriétaires de studios dans son site de Guangzhou pour découvrir le processus de contrôle qualité sur place.
Q : Quelle garantie attendre d'un reformeur bien contrôlé ?
R : Megacore offre une garantie de 3 ans couvrant le cadre et la machine entière. Cette garantie s'appuie sur un processus de contrôle qualité documenté : lorsque chaque étape de production est testée et enregistrée, le fabricant peut assumer son produit en toute confiance.
Q : Le contrôle qualité est-il le même chez tous les fabricants ?
R : Non. Le contrôle qualité varie énormément d'un fabricant à l'autre. Les usines moins rigoureuses peuvent sauter les essais de matières premières, réduire l'inspection des soudures à un simple contrôle visuel et supprimer entièrement les tests fonctionnels. C'est pourquoi deux reformeurs identiques sur le papier peuvent se comporter totalement différemment en studio. Demander des procédures de contrôle qualité documentées est le seul moyen de savoir ce que l'on achète.
Q : À quelle fréquence les processus de contrôle qualité sont-ils mis à jour ?
R : Les fabricants professionnels révisent leurs processus chaque trimestre et les actualisent en fonction des données de défauts, des retours clients et des nouvelles normes du secteur. L'équipe qualité de Megacore se réunit chaque semaine pour examiner les données d'inspection et identifier les tendances nécessitant des ajustements.
9. Pourquoi le contrôle qualité des reformeurs Pilates compte pour votre studio
Un reformeur construit sous un contrôle qualité rigoureux est un investissement dans la réputation de votre studio, et c'est précisément le contrôle qualité qui distingue un équipement qui performe d'un équipement qui en a seulement l'air. Chaque glisse fluide, chaque fonctionnement silencieux, chaque ressort qui offre une résistance constante cours après cours : voilà le résultat d'un processus de contrôle qualité qui ne laisse rien au hasard.
Lorsque vous évaluez des fournisseurs, demandez leur documentation de contrôle qualité. Regardez la profondeur et le détail de leurs procédures d'essai. Un fabricant capable de vous montrer ses protocoles d'inspection des matières premières, ses normes de qualité de soudure, ses résultats d'essais de thermolacquage et ses listes de contrôle fonctionnelles est un fabricant qui assume son produit. Le certificat GZHL2601000020601SP fournit une référence indépendante pour ces normes de qualité.
Le contrôle qualité n'est pas une inspection unique en fin de ligne ; c'est une chaîne de contrôles qui va du quai de réception au conteneur d'expédition. Chaque point de contrôle existe pour protéger une seule chose : la performance que vos clients ressentent à chaque cours. Megacore Pilates invite les propriétaires de studios à découvrir son processus de contrôle qualité. Avec un prix direct usine, des procédures de contrôle documentées et une garantie de 3 ans sur chaque reformeur, l'engagement qualité est mesurable et vérifiable. Contactez l'équipe pour programmer une visite d'usine ou demander la documentation qualité pour votre prochaine commande.
Plus de ressources : Guide d'achat des Reformers Pilates 2026 | Guide de garantie des équipements | Guide des matériaux de cadre
Guides associés
- Guide d'achat des Reformers Pilates 2026
- Guide de garantie des équipements
- Guide des Reformers Pilates Heavy Duty
- Guide des matériaux de cadre
- Usine chinoise vs fournisseur local
- Prix d'un Reformer Pilates vs qualité : 800 $ vs 3 000 $
These are the same checks our own Reformers Pilates commerciaux go through before they ship.