
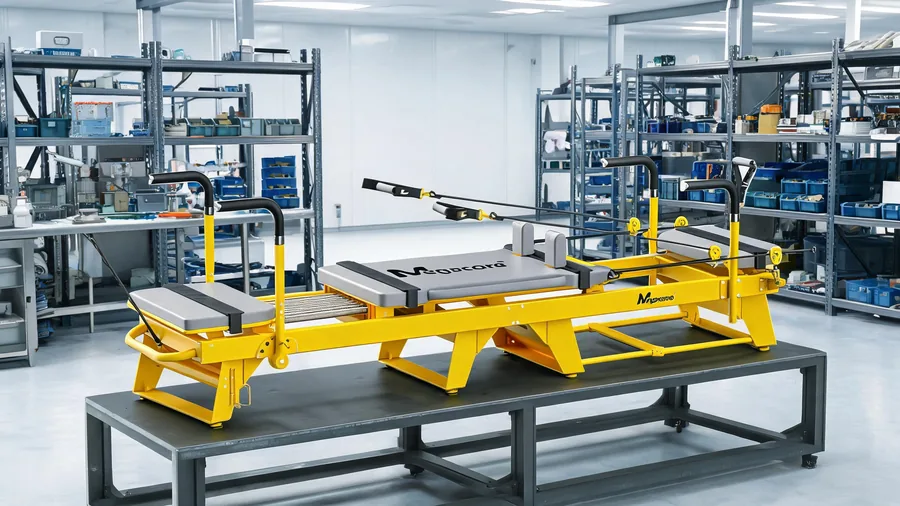
業務用ピラティスリフォーマーに投資するとき、5年使える機器と15年使える機器の差を分けるのは、ひとつ——品質管理です。購入から数か月でキャリッジがきしむ、スプリングが錆びる、張地が剥がれるといった話は、スタジオオーナーなら誰もが耳にしたことがあるでしょう。こうした不具合は、ほぼ例外なく工場の品質管理プロセスの穴に起因します。
本ガイドでは、Megacore のようなプロのピラティスリフォーマーメーカーが、原材料の受け入れ検査から最終梱包まで、生産の各工程でどのように品質管理を行っているかを解説します。機器サプライヤーを評価する際に、何を確認すべきかが具体的に分かります。
1. 原材料の受け入れ検査
品質は素材から始まります。ピラティスリフォーマーの品質管理は、生産が始まる前の受け入れヤードからスタートします。入荷した原材料を文書化された仕様と照合して検査するのです。この最初の防波堤が、規格外の素材を生産ラインに入れないようにします。
スチールフレームの場合、ロットごとに板厚公差、引張強度、表面仕上げを検査すべきです。こうした原材料チェックは、本格的なピラティスリフォーマー品質管理プログラムの土台となります。Megacore では、フレームレールや構造部品に厚さ2.5mmの Q235 商業用グレード鋼材を使用しています。入荷した鋼板コイルはノギスで測定し、全幅にわたって均一性を確認。±0.1mm の公差を外れたロットは、切断工程に回す前に不合格とします。
アルミ部品については、合金グレード(通常 6061-T6 または同等品)を材料証明書と照合します。コイルや押出材のロットはすべて証明書番号とともに記録されるため、特定のリフォーマーがどの材料から作られたかをいつでも遡れます。このトレーサビリティがあるからこそ、品質検査証明書 GZHL2601000020601SP が意味を持ちます。最終試験だけでなく、材料の連鎖全体が記録されているのです。
張地に使うマリングレードビニルは、厚さ試験、色の均一性チェック、難燃性を確認する燃焼試験を行います。密閉型カートリッジベアリングは、組み付け前に回転の滑らかさと騒音レベルを検査します。これは完成したリフォーマーの滑らかな摺動感に直結する重要な工程です。
2. 溶接とフレーム構造
フレームはピラティスリフォーマーの背骨であり、その構造的健全性は溶接品質で決まります。厳格な品質管理プログラムでは、すべての溶接部を目視検査し、その後、組み上がったフレームの寸法を検証します。
プロのメーカーは、文書化された溶接手順に従う認定溶接士を擁しています。溶接士が生産工程を担当する承認を受ける前に、試験片を切断し、拡大して溶け込み深さを確認します。
量産時には、ラインからフレームを無作為に抜き取り、同じ方法で切断検査します。こうすることで溶接品質が時間とともにばらつかず、一定に保たれます。溶接後は、直角度、ねじれ、寸法精度をチェック。Megacore は専用の治具システムで溶接中もフレームを正確に位置決めし、完成後にマスターテンプレートと照合して測定します。寸法検査に不合格となったフレーム(通常、生産量の2%未満)は、手直しまたは廃棄されます。
溶接後の処理も同じくらい重要です。フレームは応力除去を行って歪みを防ぎ、その後、研磨・バフ仕上げで粉体塗装に適した平滑な表面に仕上げます。各フレームには生産ロットに紐づくシリアル番号が付され、後から問題が見つかった場合に原因分析ができるようになっています。
3. 粉体塗装と表面仕上げ
表面仕上げの品質は、外観と耐久性の両方に直結します。粉体塗装における適切な品質管理では、前処理、膜厚、密着性、色の均一性という複数の検査ポイントを設けます。
塗装前のフレームは、油脂・錆・汚れを除去する化学的前処理を行います。前処理の品質はウォーブレイクテストで確認します。水が表面で玉になる場合は、再洗浄が必要です。塗装後は、各フレームの3か所で電子的な膜厚計により測定します。Megacore は膜厚60〜100ミクロンを目標とし、どの面でも最低50ミクロンを許容下限としています。
密着性試験はクロスカットテープテストを ASTM D3359 規格に準拠して実施します。色の均一性は分光測色計の測定値でマスターサンプルと照合します。証明書 GZHL2601000020601SP に記録された品質検査基準には、これらの試験方法がすべて含まれており、塗装工程について第三者の裏付けが得られます。
4. スプリングとベアリングの試験
スプリングとベアリングは、リフォーマーの中で最も負荷がかかる部品です。徹底した品質管理では、組み付け前と最終取り付け後の両方で試験を行います。
スプリングはロットごとに荷重の均一性を試験すべきです。スプリングを伸ばすのに必要な力が、ロット内のすべての個体で公表された公差内に収まっている必要があります。Megacore は校正済みの引張試験機で全ロットを試験し、50%伸長時と100%伸長時の荷重を測定します。仕様から5%以上外れたスプリングは廃棄します。
ベアリングは回転抵抗と騒音を試験します。Megacore のリフォーマーに使われる密閉型カートリッジベアリングは、50万メートルの使用に耐える定格で、72時間でスタジオ3年分の稼働を再現する専用試験機で検証されています。ベアリングの騒音は騒音計で測定し、稼働速度で50dBを超えたものは不合格です。
参考として、 業務用リフォーマーの騒音レベル に関するガイドでは、ベアリングの品質が顧客体験に直結する理由を解説しています。すべての機能試験に合格したリフォーマーは、最後に走行チェックを受けます。インスペクターがレール全長にわたりキャリッジを転がし、カチッという音、擦れ、抵抗のムラがないか耳で確認するのです。このシンプルな工程が、測定器だけでは見逃す組立上の問題を捕まえます。
5. 張地とフォームの試験
張地の品質は、毎日使われて数年後にリフォーマーがどう見え、どう感じられるかを決めます。完全な品質管理プログラムでは、原材料と完成した張地アッセンブリの両方を試験します。
高密度フォーム(Megacore のリフォーマーでは密度35kg/m³)は、圧縮永久歪み——繰り返し荷重をかけた後にどれだけ戻るか——を試験します。復元性の悪いフォームは、数か月でキャリッジパッドに恒久的なくぼみができます。また、シート全体の密度の均一性や、密閉されたスタジオ環境で臭気の原因になり得るガス放出についても試験します。
マリングレードビニルは、引張強度(最低15MPa)、引裂強度、促進UV劣化試験を行います。耐色堅牢性は、溶剤を含ませた布で表面をこすって確認します。色が移るようなら、そのロットは不合格です。張地の組み付け後は、各キャリッジパッドとショルダーレストを目視検査し、しわ、気泡、縫製の品質を確認してから最終組立に回します。
6. 最終組立と機能試験
品質管理の最終段階では、すべての部品を組み上げ、完成機を一つのシステムとして試験します。個々では合うのに組み合わせると不具合が出る——そうした隠れた問題を、スタジオへ出荷する前に捕まえる工程です。
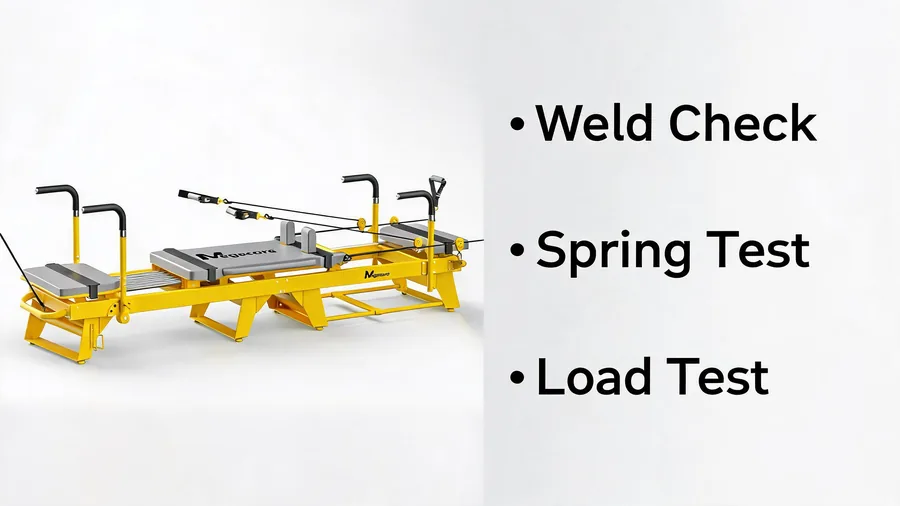
組み上がったリフォーマーは、業務用サプライヤーとして当然備えるべき品質管理要件を反映した機能試験チェックリストを通します。
- キャリッジ摺動試験 — レール全長にわたり、滑らかで静かに動くこと
- スプリングの係合 — 各スプリングが確実に掛かり、スムーズに外れること
- ロープとストラップの動作 — テンションが均一で、接続部にほつれがないこと
- フットバーの調整 — 各ポジションで確実にロックされること
- ショルダーレストの可動 — 引っかかりなくスムーズに調整できること
- 安全確認 — すべてのボルトが規定トルクで締められ、鋭利なエッジがないこと
- 騒音評価 — 1メートル地点で測定した稼働音が50dB未満であること
機能試験に合格したすべてのリフォーマーには品質スタンプが押され、シリアル番号とともに生産データベースに記録されます。いずれかのチェックポイントで不合格となった個体はタグ付け・記録され、該当する生産工程に戻されて手直しされます。Megacore の工場では最終検査での不合格率が約3%で、この数値は毎週追跡され、上流工程の継続的改善に活かされています。試験プロトコル全体は品質証明書 GZHL2601000020601SP に記載されています。
7. 梱包と出荷検査
どんなに完璧に作られたリフォーマーでも、梱包が不十分なら破損して届きます。品質管理の最後の関門が梱包検査で、梱包済みの製品が輸送に耐えられるかを試験します。
プロのメーカーは多層梱包を採用しており、その梱包基準も製品がラインを離れた瞬間からの品質管理の一部です。保護フィルム、フォーム製コーナーブロック、段ボール製の内箱、そして頑丈な外箱という構成です。Megacore は梱包済みのリフォーマーを30cmの高さから各角と各辺に落とすドロップテストを行い、中身の損傷を検査します。この試験に合格しない梱包設計は、出荷前に設計し直されます。
箱を閉じる前に、各製品はシリアル番号が見える状態で撮影されます。この写真は出荷前の状態の証拠となり、輸送中の破損クレームが発生した際に買い手と売り手の双方を守ります。
輸出向けの出荷には、パッキングリスト、GZHL2601000020601SP を参照する検査証明書、保証登録カードが同梱されます。コンテナには最も重い箱を下に積み、積み付け計画を封印前に撮影します。これにより、到着後のクレーム発生時に買い手を守れます。積み込み工程を記録している工場は、すべての製品が出荷時と同じ状態で届くことを前提にしている工場です。
よくあるご質問
Q: ピラティスリフォーマーメーカーはどのような品質認証を持つべきですか?
A: 証明書 GZHL2601000020601SP のように、原材料試験、溶接検査、粉体塗装の密着性、スプリング荷重試験、最終組立の検証までをカバーする、文書化された品質検査基準を確認しましょう。 Pilates Method Alliance のような団体による第三者認証は、業務用機器のさらなる品質基準となります。
Q: 発注前に工場の品質管理を確認する方法はありますか?
A: 上記のような品質管理チェックポイントを示す工場監査やビデオツアーを依頼しましょう。直近の生産ロットの試験報告書も求めてください。信頼できるメーカーは躊躇なく書類を提示します。さらに確実なのは現地訪問です。Megacore はスタジオオーナーの広州工場見学を歓迎しており、品質管理の現場を直接ご覧いただけます。
Q: 品質管理されたリフォーマーにはどのような保証が付きますか?
A: Megacore はフレームと機械全体の両方をカバーする3年間の保証を提供しています。この保証は文書化された品質管理プロセスに裏打ちされています。すべての生産工程が試験・記録されていれば、メーカーは自信を持って製品に責任を持てるのです。
Q: ピラティスリフォーマーの品質管理はメーカーによって同じですか?
A: いいえ。品質管理はメーカーによって大きく異なります。厳格さに欠ける工場では、原材料試験を省き、溶接検査を目視だけに減らし、機能試験を完全に省略することもあります。だからこそ、カタログ上は同一に見える2台のリフォーマーが、スタジオではまったく違う性能を発揮するのです。何を買うのかを確かめる唯一の方法は、品質管理手順の文書を求めることです。
Q: 品質管理プロセスはどのくらいの頻度で見直されますか?
A: プロのメーカーは四半期ごとに品質管理プロセスを見直し、不具合データ、顧客の声、新しい業界標準に基づいて更新します。Megacore の品質チームは毎週会議を開き、検査データを確認して、プロセスの調整が必要な傾向を洗い出しています。
9. ピラティスリフォーマーの品質管理がスタジオにとって重要な理由
厳格な品質管理のもとで作られたリフォーマーは、スタジオの評判への投資です。そして、ピラティスリフォーマーの品質管理こそが、実際に性能を発揮する機器と、見た目だけの機器を分けます。毎回の滑らかな摺動、静かな稼働、クラスが変わっても安定した抵抗を返すスプリング——これらはすべて、偶然に何も委ねない品質管理プロセスが生み出す結果です。
機器サプライヤーを評価する際は、品質管理の文書を求めてください。試験手順の深さと詳細さに注目しましょう。原材料の受け入れ検査プロトコル、溶接品質基準、粉体塗装の試験結果、機能試験チェックリストを提示できるメーカーは、自社製品に責任を持つメーカーです。証明書 GZHL2601000020601SP は、こうした品質基準の独立した基準点となります。
品質管理はラインの最後に一度行う検査ではなく、受け入れヤードから出荷コンテナまで続くチェックの連鎖です。その連鎖のどのチェックポイントも、ひとつのもの——お客様が毎クラスで体感する性能——を守るために存在します。Megacore Pilates は、品質管理プロセスの詳細をスタジオオーナーの皆さまにご紹介しています。工場直販価格、文書化された品質管理手順、そしてすべてのリフォーマーに付く3年保証。品質への取り組みは、測定でき、検証できるものです。次回の機器発注に向けて、工場見学の予約や品質関連書類のご請求はチームまでお問い合わせください。
関連リソース: ピラティスリフォーマー購入ガイド2026 | 機器保証ガイド | フレーム素材ガイド
関連ガイド
- ピラティスリフォーマー購入ガイド2026
- 機器保証ガイド
- ヘビーデューティーピラティスリフォーマーガイド
- フレーム素材ガイド
- 中国工場 vs 国内サプライヤー
- ピラティスリフォーマーの価格と品質:800ドル vs 3,000ドル
These are the same checks our own commercial Pilates reformers go through before they ship.