生産工程
ピラティスリフォーマーの製造工程:鉄鋼からスタジオへ至る12ステップ
リフォーマーはシンプルな部品で構成されながら、厳しい公差が求められる機械です。このページでは、すべてのMegacoreリフォーマーが辿る12ステップの工程を、最初のCAD図面から出荷ドックのコンテナまで追います。各段階には独自の品質チェックポイントがあり、問題は生産終了時ではなく発生した場所で捕捉されます。この流れを理解しているバイヤーは、より鋭い質問ができ、当社の試験報告書を自信を持って読み解き、現実的な発売日を計画できます。各ステップの間には、材料の検査箇所、フレームの溶接と塗装方法、一貫した感触を得るためのスプリングのマッチング方法、そして完成した各ユニットが出荷前にどのように試験されるかも記載しています。
ステップ01 - 設計とエンジニアリング
すべてのモデルは、荷重仕様、人間工学、商用利用の要件に基づいて作成されたCAD図面から始まります。OEMプロジェクトでは、当社のエンジニアが金属を切断する前に、お客様の設計を製造可能性と構造安全性の観点からレビューします。
この段階で図面を正確に仕上げることは、後から金型をやり直すよりもはるかに低コストであり、下流のすべてが依存するフレーム形状を確定させることになります。
- チェックポイント:図面レビューと荷重仕様の承認
ステップ02 - 材料調達と受入検査
スチールパイプ、アルミプロファイル、スプリング、フォーム、ビニールは、審査済みのサプライヤーから調達しています。各ロットは入荷時にグレード、寸法、表面品質を検査したうえで倉庫に入庫されます。
基準を満たさない材料が生産フロアに到達することはなく、これにより大ロットでも一貫した品質を実現できます。
- チェックポイント:受入材料検査記録
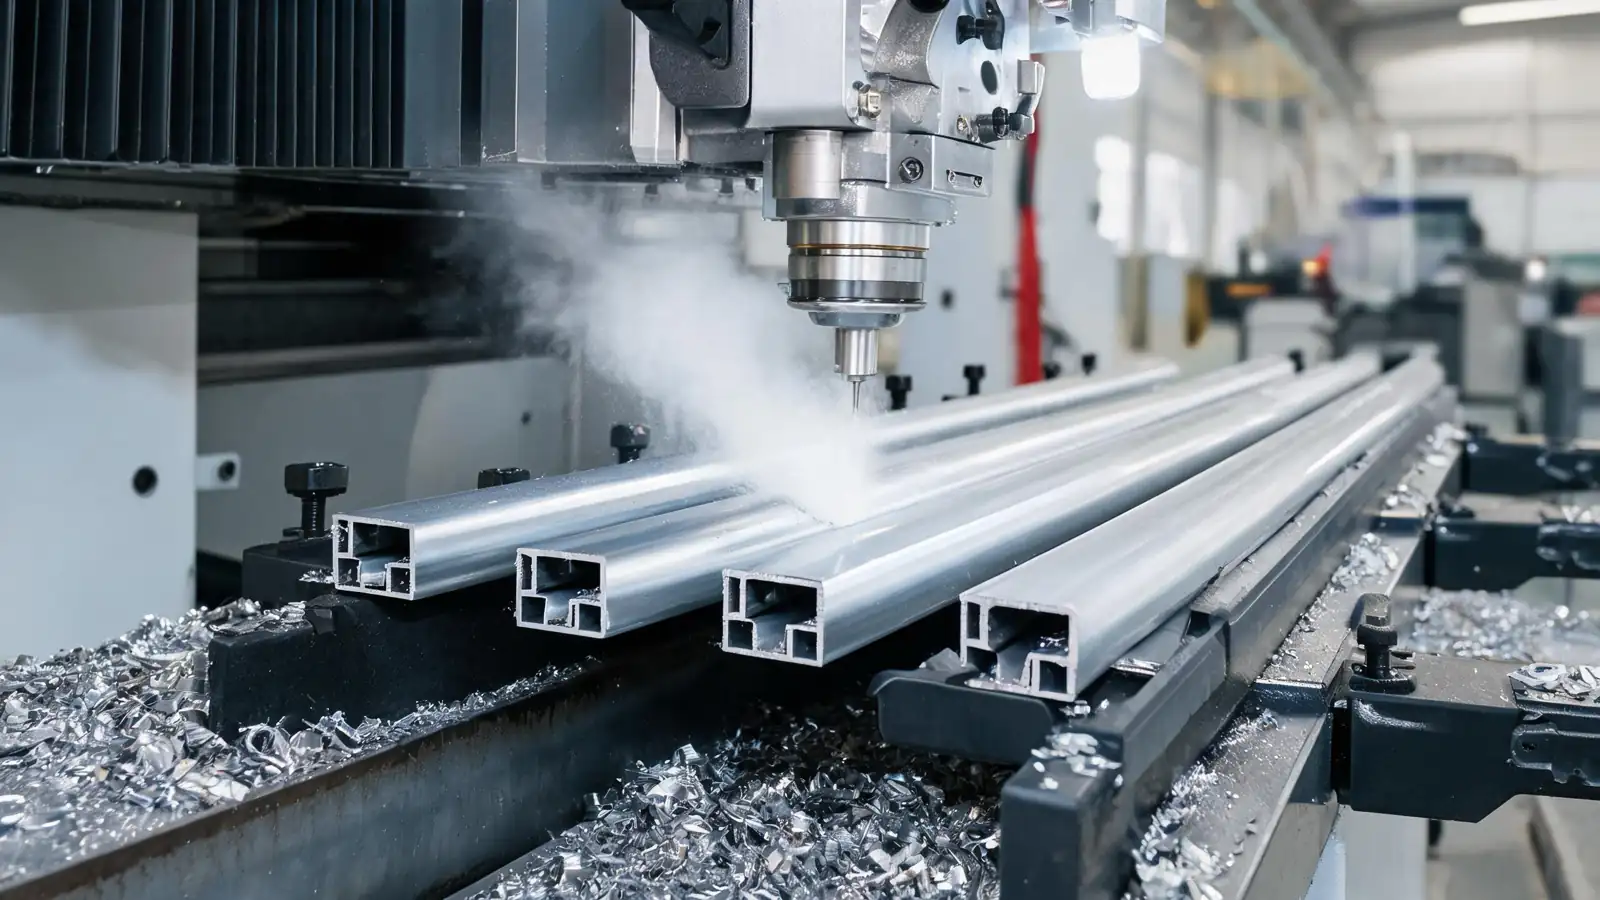
ステップ03 - 切断と成形
CNC切断とチューブ曲げ加工により、原材料を図面公差に従ってフレーム部品へと成形します。この段階での一貫した形状精度が、バッチ内のすべてのReformerをスタジオフロアで同一の使用感に仕上げる鍵となります。
- チェックポイント:CADに基づく寸法検証
ステップ04 - フレーム溶接
フレームは精密治具内で溶接され、ユニットごとに位置合わせの一貫性が保たれます。商用Reformerは年間を通じて大きな負荷と数千回の反復を受けるため、溶接強度は構造安全の要となります。
- チェックポイント:溶接品質と位置合わせの検査
ステップ05 - 研削と研磨
すべての表面を研削・研磨し、鋭いエッジ、バリ、溶接スパッタを除去します。これにより、使用者やスタッフが粗い金属に触れるリスクを防ぎ、仕上げ処理に向けて表面を整えます。
- チェックポイント:エッジと表面の平滑性確認
ステップ06 - 防錆と表面処理
部品には防錆処理が施され、最終塗装前の段階でもフレームが保護された状態を保ちます。これは、湿度の高いコンテナで海上輸送される機械にとって重要です。
- チェックポイント:処理被覆の検査
ステップ07 - 静電粉体塗装
粉体塗装は静電方式で施され、オーブンで硬化させることで、耐傷性・耐湿性に優れた仕上げとなり、日々の清掃や長年のスタジオでの使用に耐えます。
- チェックポイント:塗膜厚および密着性試験
ステップ08 - 張地とパッド
フォームは密度仕様に合わせて裁断され、経験豊富な張地職人によって業務用グレードのビニールで覆われます。パッドは日々最も過酷に使用される部分であるため、縫い目の配置とステッチの張力は管理されています。
- チェックポイント:縫製および縫い目強度の確認
ステップ09 - スプリング、ロープ、プーリーの取り付け
スプリングは抵抗仕様に合わせて選別され、ロープとプーリーが取り付けられます。スプリングテンションの一貫性が、スタジオ内のすべてのリフォーマーで同じ使用感を実現する鍵となります。
- チェックポイント:スプリングの校正およびテンションの整合確認
ステップ10 - 最終組み立て
訓練を受けた組み立て担当者がキャリッジ、ストッパー、ストラップ、金具を組み付けます。ボルトは規定トルクで締め付けられ、すべての可動部はレール全長にわたってスムーズに動作するよう調整されます。
- チェックポイント:金具のトルクおよび動作確認
ステップ11 - 試験および調整
完成した各ユニットは、荷重試験、バランス調整、スムーズな摺動、静音動作、ストッパーの確実な係合を検査します。これは品質管理ページで説明している12項目の最終検査と同じものです。
- チェックポイント:12項目の最終検査を完全実施
ステップ12 - 清掃、梱包、ステージング
機械は清掃し、保護材で包んで梱包した後、コンテナ積載用にステージングします。輸出梱包基準の詳細は梱包・出荷ページで説明しています。
- チェックポイント:梱包の完全性と積載計画
品質チェックポイント一覧
品質は最終段階だけでなく、各工程で確認されます。以下の表は、何が検証され、それが最終的にマシンを所有するスタジオにとってなぜ重要かをまとめたものです。
工程
検査項目
スタジオにとって重要な理由
材料
グレード、寸法、表面品質
脆弱なフレームと早期摩耗を防止
切断与焊接
公差、焊接完整性、对齐精度
高商用负载下的结构安全性
涂层
膜厚、附着力、覆盖率
经得起多年清洁的表面处理
張地
缝线强度、泡棉密度
历经数月课程后仍不塌陷的填充
スプリング
校准、张力一致性
每台 reformer 手感一致
最终整机
负载、滑动、平衡、安全性
出荷前に全機器を検品済み
生産スケジュール
リードタイムはモデル、数量、カスタマイズの程度によって異なります。ご注文後、生産スケジュールにて正確な日程をご確認いただき、進捗を追跡いただけるよう各マイルストーンの写真と動画を共有いたします。
フェーズ
標準所要期間
お受け取り内容
サンプル生産
通常15~25日
承認用に全数検査済みの1台
量産生産
通常25~40日
各マイルストーンの写真と動画、ロット検査報告書
海上輸送
ルートにより異なります
追跡、船積書類、到着時のサポート
生産工程を通じたご注文の追跡方法
納品までお待たせすることなく、ご注文の進捗をご確認いただけます。バッチが生産ラインに投入されると、既定のマイルストーンごとに最新情報をお伝えし、詳細の調整が可能なうちにご質問にお答えします。
より詳しくご覧になりたい場合は、溶接、塗装、組立、最終検査のいずれかご希望の工程でライブ通話を実施できます。
- キックオフ確認 - 材料投入前にモデル、数量、構成、スケジュールを確定
- 材料投入の更新 - お客様のバッチが参照番号とともにラインに投入されます
- 生産中間の更新 - 溶接および塗装工程の写真と動画
- 組立・検査の更新 - ユニットの組立、スプリングのマッチング、検査記録
- 梱包・積載の更新 - 梱包済みユニット、積載写真、船積書類
- 到着時のサポート - 輸送中の追跡情報の共有、および到着港またはお届け先でのサポート
起こり得る問題と、その防止策
バッチが品質を維持できるかどうかは二つの点で決まります。図面が実際の荷重条件に対して確認されていること、そしてサンプルと量産品の間で部品が変更されていないことです。いずれも当社のプロセスの一環として管理されています。
当仕様が特殊な場合は、フルバッチを確定する前に試験を実施し、文書化しています。
- 金型製作前に、荷重と製造可能性の観点から図面をレビュー
- バッチ全体で同一仕様のスプリングとハードウェアを使用
- 工程終了時だけでなく、設定された間隔で工程内検査を実施
- バッチ記録を保管し、各ユニットを検査記録まで遡及可能

よくあるご質問
サンプルは仕上げを含めて通常15~25日、量産は数量とカスタマイズ内容により通常25~40日かかり、これに貴港までの海上輸送期間が加わります。正確な日程はご注文後の生産スケジュールで確定し、変更が判明した時点で速やかにお知らせします。
はい。フレーム溶接、塗装、組立、梱包などの節目の段階で生産写真と動画をお送りします。また、特定の工程をより詳しくご覧になりたい場合は、ライブビデオ通話にご参加いただき、生産ラインをリアルタイムでご確認いただけます。
スタジオのクライアントは、1台目のリフォーマーと12台目のリフォーマーの感触が異なると気づきます。スプリングのキャリブレーション、溶接治具、標準化された組立により、バッチ内のすべてのユニットが同一の性能を維持し、クラスでどのマシンでも同じ抵抗感が得られます。
いずれかのチェックポイントで不合格となったユニットはラインから取り除かれ、次工程へ進む前に修正されます。工程内検査により、ほとんどの問題は発生したステーションで捕捉されるため、不良がロット全体に繰り返されることはありません。最終検査は、梱包および積み込みの前に承認を受ける必要があります。
当社のエンジニアに相談する
モデル、数量、対象市場をお知らせください。価格、リードタイム、サンプルのご提案をお返しします。