
Üretim Süreci
Pilates Reformer Üretim Süreci: Çelikten Stüdyoya 12 Adım
Bir reformer, basit parçalardan oluşan ancak yüksek tolerans gerektiren bir makinedir. Bu sayfa, her Megacore reformer'ın ilk CAD çiziminden yükleme rampasındaki konteynere kadar geçtiği 12 adımlık yolculuğu takip eder. Her aşamanın kendi kalite kontrol noktası vardır; böylece sorunlar üretim sonunda değil, ortaya çıktıkları yerde tespit edilir. Bu akışı anlayan alıcılar daha isabetli sorular sorabilir, test raporlarımızı güvenle okuyabilir ve gerçekçi lansman tarihleri planlayabilir. Adımlar arasında malzemelerin nerede denetlendiğini, çerçevelerin nasıl kaynaklandığını ve kaplandığını, yayların tutarlı bir his için nasıl eşleştirildiğini ve her tamamlanmış ünitenin sevkiyattan önce nasıl test edildiğini de bulacaksınız.
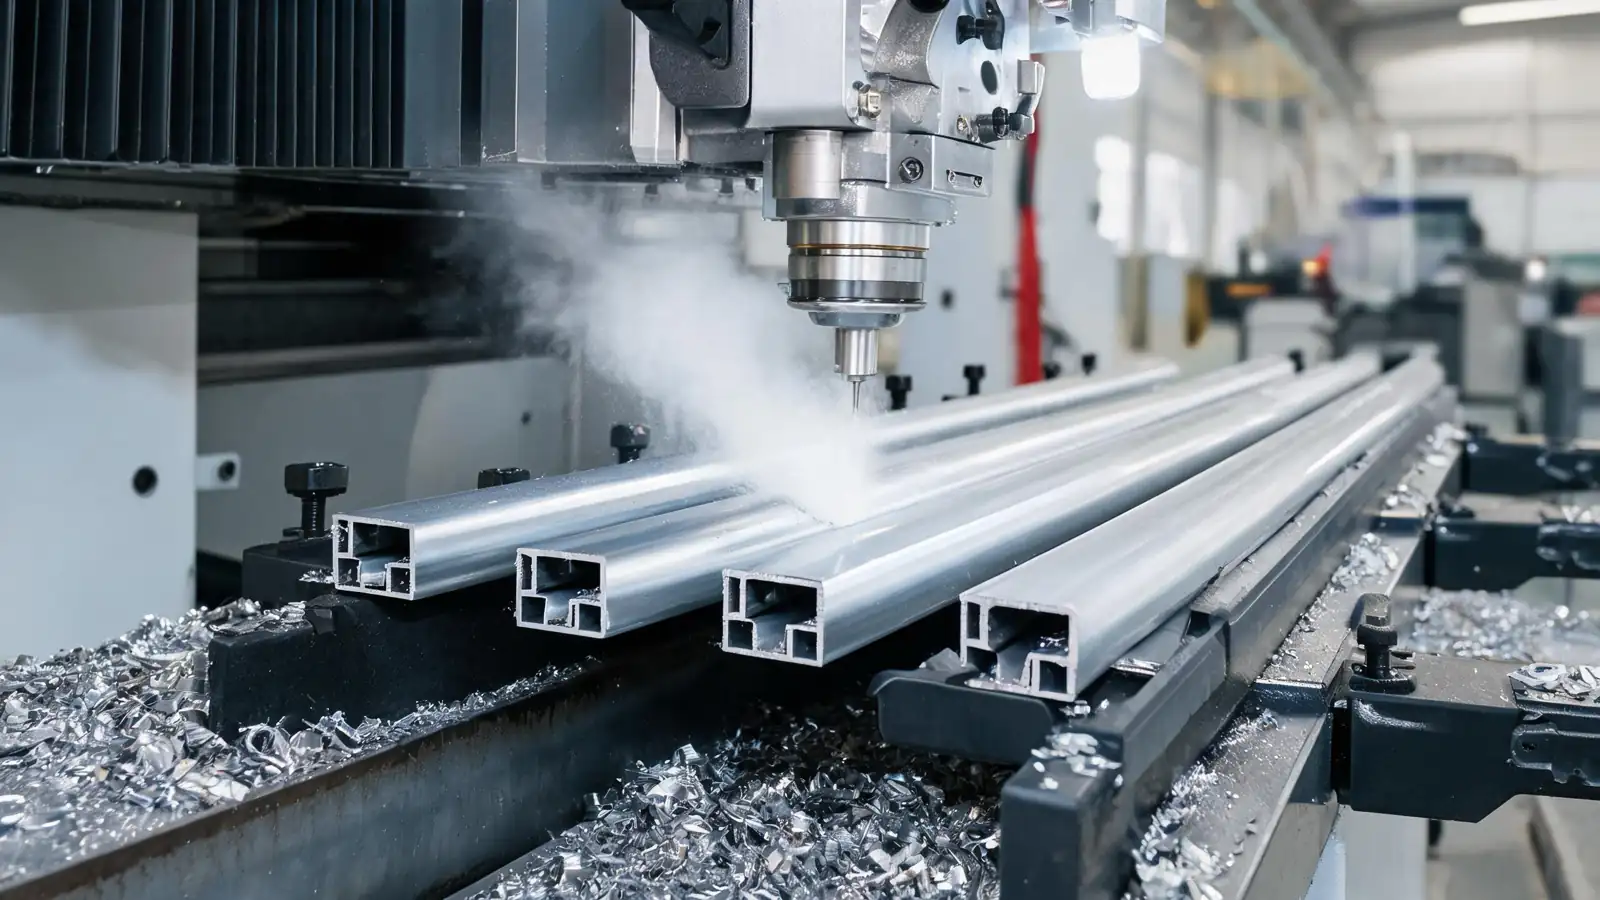
Adım 01 - Tasarım ve Mühendislik
Her model, yük spesifikasyonları, ergonomi ve ticari kullanım beklentileri etrafında oluşturulan bir CAD çizimi olarak başlar. OEM projelerinde mühendislerimiz, herhangi bir metal kesilmeden önce tasarımınızı üretilebilirlik ve yapısal güvenlik açısından inceler.
Çizimi bu aşamada doğru yapmak, daha sonra kalıp ve ekipmanı yeniden işlemekten çok daha az maliyetlidir ve sonraki tüm süreçlerin bağlı olduğu çerçeve geometrisini sabitler.
- Kontrol noktası: çizim incelemesi ve yük spesifikasyonu onayı
Adım 02 - Malzeme Tedariki ve Giriş Denetimi
Çelik borular, alüminyum profiller, yaylar, sünger ve vinil, onaylanmış tedarikçilerden temin edilir. Her parti, depoya girmeden önce kalite sınıfı, ölçüler ve yüzey kalitesi açısından kontrol edilir.
Standart altı malzeme asla üretim sahasına ulaşmaz; büyük partilerde tutarlı çıktıyı sağlayan da budur.
- Kontrol noktası: giriş malzeme denetim kaydı
Adım 03 - Kesim ve Şekillendirme
CNC kesim ve boru bükme, ham maddeyi çizim toleranslarına göre çerçeve bileşenlerine dönüştürür. Bu aşamadaki tutarlı geometri, bir partideki her reformerin stüdyo zemininde aynı hissi vermesini sağlayan unsurdur.
- Kontrol noktası: CAD'e göre boyutsal doğrulama
Adım 04 - Çerçeve Kaynağı
Çerçeveler, hizalama birimden birime tutarlı kalacak şekilde hassas bağlama düzeneklerinde kaynaklanır. Kaynak dayanımı yapısal güvenliğin belkemiğidir; çünkü ticari bir reformer ağır yük ve yılda binlerce tekrar taşır.
- Kontrol noktası: kaynak bütünlüğü ve hizalama denetimi
Adım 05 - Taşlama ve Parlatma
Tüm yüzeyler keskin kenarları, çapakları ve kaynak sıçramalarını gidermek için taşlanır ve parlatılır. Bu, kullanıcıları ve personeli pürüzlü metale cilt temasından korur ve yüzeyi temiz bir kaplama için hazırlar.
- Kontrol noktası: kenar ve yüzey pürüzsüzlüğü kontrolü
Adım 06 - Pas Önleyici ve Yüzey İşlemi
Bileşenlere pas önleyici işlem uygulanır, böylece çerçeve nihai kaplamadan önce bile korunur. Bu, nemli konteynerlerde deniz yoluyla taşınan makineler için önemlidir.
- Kontrol noktası: işlem kapsama denetimi
Adım 07 - Elektrostatik Toz Kaplama
Toz boya elektrostatik olarak uygulanır ve fırında kürlenir; günlük temizliğe ve yıllarca süren stüdyo kullanımına dayanıklı, çizilmeye ve neme dirençli bir yüzey elde edilir.
- Kontrol noktası: kaplama kalınlığı ve yapışma testi
Adım 08 - Döşeme ve Dolgu
Sünger, yoğunluk spesifikasyonlarına göre kesilir ve deneyimli döşemeciler tarafından ticari sınıf vinil ile kaplanır. Dolgu, günlük en yoğun kullanıma maruz kaldığı için dikiş yerleşimi ve dikiş gerginliği kontrollü şekilde uygulanır.
- Kontrol noktası: dikiş ve dikiş dayanımı kontrolü
Adım 09 - Yay, Halat ve Makara Montajı
Yaylar, direnç spesifikasyonlarına göre eşleştirilir ve halatlar ile makaralarla monte edilir. Yay gerginliği tutarlılığı, bir stüdyonun tüm reformerlarında aynı hissi vermesini sağlayan unsurdur.
- Kontrol noktası: yay kalibrasyonu ve gerginlik eşleştirmesi
Adım 10 - Son Montaj
Eğitimli montaj teknisyenleri taşıyıcıyı, durdurucuları, kayışları ve donanımı monte eder. Cıvatalar spesifikasyona göre torklanır ve her hareketli parça rayın tüm uzunluğu boyunca sorunsuz hareket edecek şekilde ayarlanır.
- Kontrol noktası: donanım torku ve hareket kontrolü
Adım 11 - Test ve Ayar
Tamamlanan her ünite yük testinden geçirilir, dengelenir ve akıcı kayma, sessiz çalışma ve sağlam durdurucu kavraması açısından kontrol edilir. Bu, kalite kontrol sayfamızda açıklanan 12 noktalı nihai denetimin aynısıdır.
- Kontrol noktası: tam 12 noktalı nihai denetim
Adım 12 - Temizlik, Paketleme ve Hazırlık
Makineler temizlenir, koruyucu malzemelerle sarılır ve paketlenir, ardından konteyner yüklemesi için hazırlanır. İhracat paketleme standartları paketleme ve sevkiyat sayfamızda ayrıntılı olarak ele alınmıştır.
- Kontrol noktası: paketleme bütünlüğü ve yükleme planı
Bir Bakışta Kalite Kontrol Noktaları
Kalite yalnızca son aşamada değil, her aşamada kontrol edilir. Aşağıdaki tablo, nelerin doğrulandığını ve bunun makineye sonunda sahip olacak stüdyo için neden önemli olduğunu özetler.
Aşama
Neler kontrol edilir
Stüdyonuz için neden önemlidir
Malzemeler
Kalite sınıfı, boyutlar, yüzey kalitesi
Zayıf şasileri ve erken aşınmayı önler
Kesim ve kaynak
Toleranslar, kaynak bütünlüğü, hizalama
Ağır ticari yük altında yapısal güvenlik
Kaplama
Kalınlık, yapışma, kapsama
Yıllarca süren temizliğe dayanan yüzey
Döşeme
Dikiş mukavemeti, köpük yoğunluğu
Aylarca süren derslerden sonra düzleşmeyen dolgu
Yaylar
Kalibrasyon, gerilim tutarlılığı
Her reformer'da aynı his
Nihai ünite
Yük, kayma, denge, güvenlik
Her makine sevkiyattan önce doğrulanır
Üretim Takvimi
Teslim süreleri modele, miktara ve özelleştirme düzeyine bağlıdır. Sipariş sonrasında üretim planınızdaki kesin tarihleri teyit eder ve ilerlemeyi takip edebilmeniz için kilometre taşı fotoğrafları ve videoları paylaşırız.
Aşama
Tipik süre
Ne alırsınız
Numune üretimi
Genellikle 15-25 gün
Onay için tamamen test edilmiş bir adet ünite
Seri üretim
Genellikle 25-40 gün
Kilometre taşı fotoğrafları ve videoları, parti test raporu
Deniz yolu taşımacılığı
Rotaya göre değişir
Takip, sevkiyat belgeleri, varış desteği
Siparişinizi Üretim Sürecinde Nasıl Takip Edersiniz
Siparişinizin nasıl gittiğini öğrenmek için teslimatı beklemeniz gerekmez. Bir parti üretime alındığında, belirlenen aşamalarda güncellemeler paylaşır ve detayları ayarlamak için hâlâ zaman varken sorularınızı yanıtlarız.
Daha yakından görmek isterseniz, kaynak, kaplama, montaj veya son test olsun, seçtiğiniz istasyonda canlı bir görüşme açabiliriz.
- Başlangıç onayı - malzeme çıkışından önce model, miktar, konfigürasyon ve takvim kesinleştirilir
- Malzeme çıkış güncellemesi - partiniz bir referans numarasıyla hatta girer
- Üretim ortası güncellemesi - kaynak ve kaplama aşamalarından fotoğraf ve video
- Montaj ve test güncellemesi - üretilen üniteler, eşleştirilen yaylar ve kaydedilen denetimler
- Paketleme ve yükleme güncellemesi - sandıklanan üniteler, yükleme fotoğrafları ve sevkiyat belgeleri
- Varış desteği - transit süresince paylaşılan takip ve varış limanınızda veya kapınızda yardım
Neler Ters Gidebilir ve Bunu Nasıl Önlüyoruz
Bir partinin dayanıklı olup olmadığını iki şey belirler: çizimin gerçek yük koşullarına göre kontrol edilmesi ve numune ile seri üretim arasında hiçbir bileşenin değişmemesi. Her ikisi de sürecimizin bir parçası olarak kontrol edilir.
Yanıtımız sabit kontrol noktaları, eşleştirilmiş bileşenler ve numune ile seri üretim için aynı denetim standardıdır. Spesifikasyonun olağandışı olduğu durumlarda, tam partiyi taahhüt etmeden önce test eder ve belgelendiririz.
- Kalıp öncesinde yük ve üretilebilirlik açısından incelenen teknik çizimler
- Parti genelinde aynı spesifikasyondan eşleştirilmiş yaylar ve donanımlar
- Yalnızca üretim sonunda değil, belirlenen aralıklarla süreç içi kontroller
- Herhangi bir ünitenin denetimine kadar izlenebilmesi için tutulan parti kayıtları

Sıkça Sorulan Sorular
Numuneler genellikle son işlemler dahil 15-25 gün sürer; seri üretim ise miktar ve özelleştirmeye bağlı olarak genellikle 25-40 gün, buna ek olarak limanınıza deniz taşımacılığı süresi alır. Kesin tarihler sipariş sonrasında üretim planınızda onaylanır ve herhangi bir değişiklik öğrenilir öğrenilmez tarafınıza bildirilir.
Evet. Kilometre taşı aşamalarında üretim fotoğrafları ve videoları gönderiyoruz; bunlara çerçeve kaynağı, kaplama, montaj ve paketleme dahildir. Herhangi bir istasyonu daha yakından görmek isterseniz, hattınızı gerçek zamanlı izlemek için canlı görüntülü görüşmeye de katılabilirsiniz.
Stüdyo müşterileri, birinci reformer'ın on ikinci reformer'dan farklı hissettirdiğini fark eder. Yay kalibrasyonu, kaynak fikstürleri ve standartlaştırılmış montaj, bir partideki her ünitenin aynı şekilde performans göstermesini sağlar; böylece bir ders her makinede aynı direnci deneyimler.
Herhangi bir kontrol noktasından geçemeyen bir ünite hattan çekilir ve ilerlemesine izin verilmeden önce düzeltilir. Süreç içi kontroller sorunların çoğunu ortaya çıktıkları istasyonda yakalar, böylece bir kusur tüm üretim boyunca tekrarlanmaz. Son muayene, paketleme ve yüklemeden önce onaylanmalıdır.
Mühendisimizle Görüşün
Tell us your model, quantity and target market. We’ll reply with pricing, lead time and sample options.