
Produktionsprozess
Pilates-Reformer-Fertigungsprozess: 12 Schritte vom Stahl bis zum Studio
Ein Reformer ist eine Maschine aus einfachen Bauteilen mit anspruchsvollen Toleranzen. Diese Seite beschreibt den 12-stufigen Weg, den jeder Megacore-Reformer durchläuft, von der ersten CAD-Zeichnung bis zum Container an der Laderampe. Jede Phase hat ihren eigenen Qualitätskontrollpunkt, sodass Probleme dort erkannt werden, wo sie entstehen, und nicht erst am Ende einer Serie. Einkäufer, die diesen Ablauf verstehen, können gezieltere Fragen stellen, unsere Prüfberichte mit Zuversicht lesen und realistische Markteinführungstermine planen. Zwischen den Schritten erfahren Sie außerdem, wo Materialien geprüft werden, wie Rahmen geschweißt und beschichtet werden, wie Federn für ein gleichbleibendes Gefühl abgestimmt werden und wie jedes fertige Gerät vor dem Versand getestet wird.
Schritt 01 – Design und Konstruktion
Jedes Modell beginnt als CAD-Zeichnung, die auf Lastspezifikationen, Ergonomie und Anforderungen für den gewerblichen Einsatz ausgelegt ist. Bei OEM-Projekten prüfen unsere Ingenieure Ihr Design auf Fertigbarkeit und strukturelle Sicherheit, bevor Metall geschnitten wird.
Eine korrekte Zeichnung in dieser Phase kostet weit weniger als die spätere Überarbeitung von Werkzeugen und legt die Rahmengeometrie fest, von der alle nachfolgenden Schritte abhängen.
- Kontrollpunkt: Zeichnungsprüfung und Freigabe der Lastspezifikation
Schritt 02 – Materialbeschaffung und Wareneingangsprüfung
Stahlrohre, Aluminiumprofile, Federn, Schaumstoff und Vinyl werden von geprüften Lieferanten bezogen. Jede Charge wird bei Ankunft auf Güte, Abmessungen und Oberflächenqualität geprüft, bevor sie ins Lager gelangt.
Minderwertiges Material erreicht nie die Produktionsfläche – dies ermöglicht eine gleichbleibende Ausgabe über große Chargen hinweg.
- Kontrollpunkt: Prüfprotokoll für eingehendes Material
Schritt 03 – Zuschnitt und Umformung
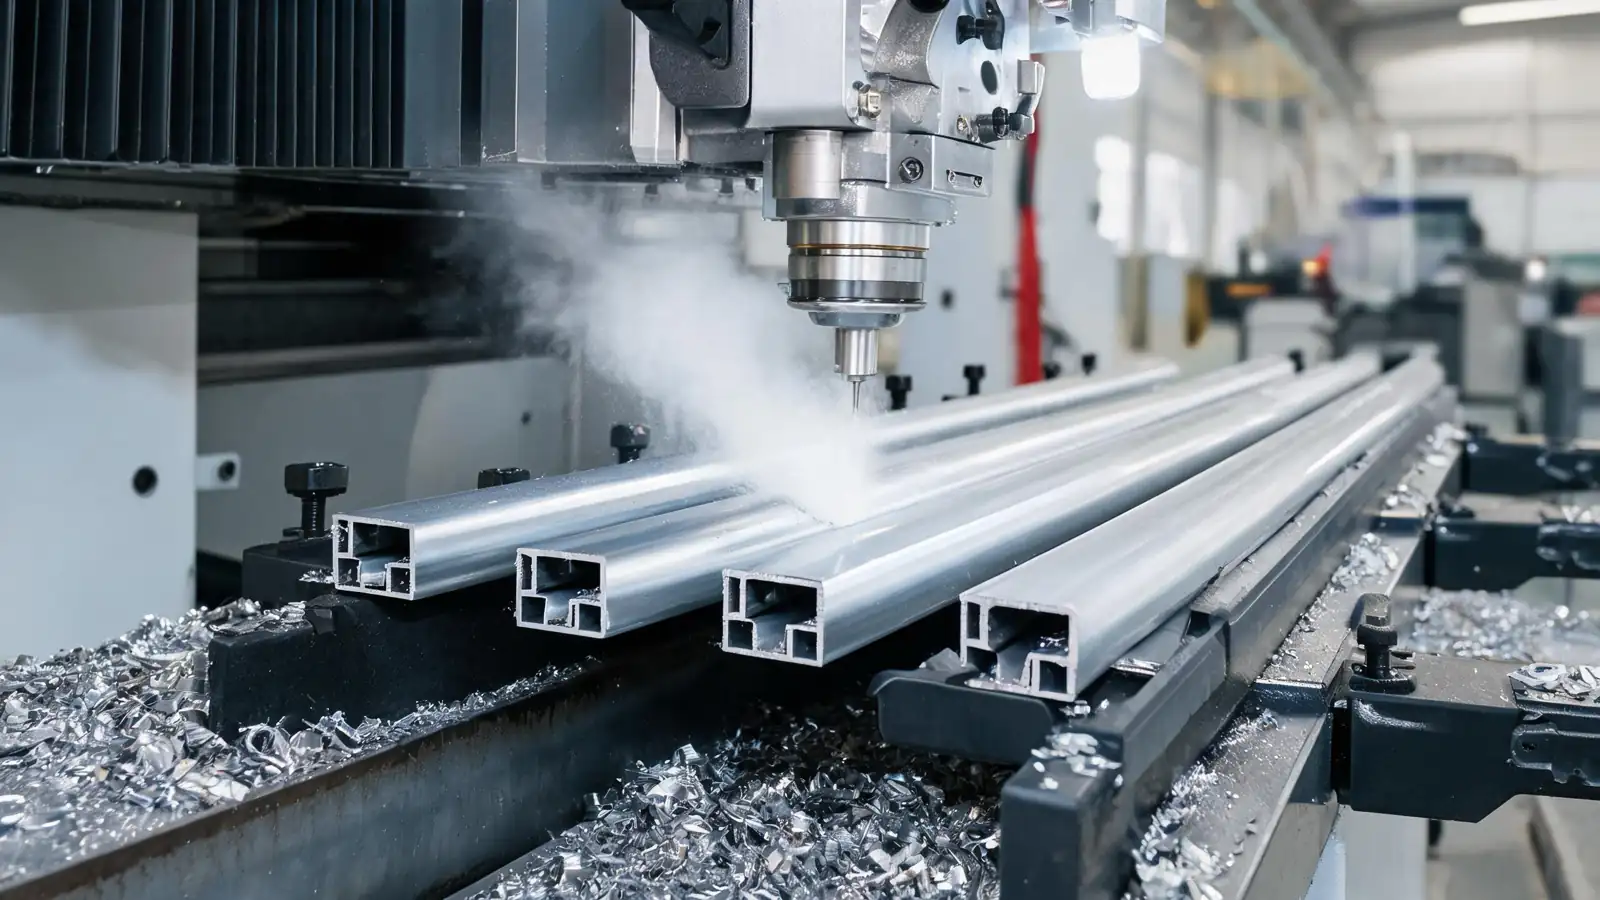
CNC-Schneiden und Rohrbiegen formen das Rohmaterial innerhalb der Zeichentoleranzen zu Rahmenelementen. Eine gleichbleibende Geometrie in dieser Phase sorgt dafür, dass sich jeder Reformer einer Charge im Studio identisch anfühlt.
- Prüfpunkt: Maßprüfung gegen CAD
Schritt 04 - Rahmenverschweißung
Die Rahmen werden in Präzisionsvorrichtungen verschweißt, damit die Ausrichtung von Einheit zu Einheit gleichbleibt. Die Schweißfestigkeit ist das Rückgrat der strukturellen Sicherheit, denn ein kommerzieller Reformer trägt hohe Lasten und tausende Wiederholungen pro Jahr.
- Prüfpunkt: Prüfung der Schweißintegrität und Ausrichtung
Schritt 05 - Schleifen und Polieren
Alle Oberflächen werden geschliffen und poliert, um scharfe Kanten, Grate und Schweißspritzer zu entfernen. Dies schützt Nutzer und Personal vor Hautkontakt mit rauem Metall und bereitet die Oberfläche für eine saubere Beschichtung vor.
- Prüfpunkt: Prüfung der Kanten- und Oberflächenglätte
Schritt 06 - Rostschutz und Oberflächenbehandlung
Die Komponenten erhalten eine Rostschutzbehandlung, damit der Rahmen bereits vor der Endbeschichtung geschützt bleibt. Dies ist wichtig für Maschinen, die in feuchten Containern über See transportiert werden.
- Prüfpunkt: Prüfung der Behandlungssabdeckung
Schritt 07 - Elektrostatische Pulverbeschichtung
Die Pulverbeschichtung wird elektrostatisch aufgetragen und im Ofen eingebrannt, wodurch eine kratz- und feuchtigkeitsbeständige Oberfläche entsteht, die der täglichen Reinigung und jahrelanger Nutzung im Studio standhält.
- Prüfpunkt: Schichtdicke und Haftungstest
Schritt 08 – Polsterung und Padding
Der Schaumstoff wird gemäß den Dichtespezifikationen zugeschnitten und von erfahrenen Polsterern mit Vinyl in Gewerbequalität bezogen. Nahtplatzierung und Stichspannung werden kontrolliert, da die Polsterung der täglichen stärksten Beanspruchung ausgesetzt ist.
- Prüfpunkt: Kontrolle von Nahtbild und Nahtfestigkeit
Schritt 09 – Montage von Federn, Seilen und Rollen
Die Federn werden auf die Widerstandsspezifikationen abgestimmt und mit Seilen und Rollen montiert. Die gleichbleibende Federspannung sorgt dafür, dass ein Studio bei allen seinen Reformern das gleiche Gefühl erhält.
- Prüfpunkt: Federkalibrierung und Spannungsabgleich
Schritt 10 – Endmontage
Geschulte Monteure montieren den Wagen, die Anschläge, die Gurte und die Beschläge. Die Schrauben werden nach Vorgabe mit dem Drehmoment angezogen, und jedes bewegliche Teil wird so eingestellt, dass es über die gesamte Schienenlänge reibungslos läuft.
- Prüfpunkt: Drehmoment der Beschläge und Laufkontrolle
Schritt 11 – Prüfung und Justierung
Jedes fertige Gerät wird einer Belastungsprüfung unterzogen, ausbalanciert und auf reibungsloses Gleiten, geräuscharmen Betrieb und festes Einrasten der Stopper geprüft. Dies ist dieselbe 12-Punkte-Endkontrolle, die auf unserer Qualitätskontrollseite beschrieben ist.
- Prüfpunkt: vollständige 12-Punkte-Endkontrolle
Schritt 12 – Reinigung, Verpackung und Bereitstellung
Die Geräte werden gereinigt, mit Schutzmaterial umwickelt und verpackt und anschließend für die Containerverladung bereitgestellt. Die Exportverpackungsstandards sind ausführlich auf unserer Seite zu Verpackung und Versand beschrieben.
- Prüfpunkt: Vollständigkeit der Verpackung und Verladeplan
Qualitätsprüfpunkte auf einen Blick
Die Qualität wird in jeder Phase geprüft und nicht erst am Ende. Die folgende Tabelle fasst zusammen, was verifiziert wird und warum dies für das Studio wichtig ist, das das Gerät letztendlich besitzt.
Phase
Was geprüft wird
Warum dies für Ihr Studio wichtig ist
Materialien
Güte, Abmessungen, Oberflächenqualität
Verhindert schwache Rahmen und vorzeitigen Verschleiß
Schneiden und Schweißen
Toleranzen, Schweißnahtintegrität, Ausrichtung
Strukturelle Sicherheit bei hoher gewerblicher Belastung
Beschichtung
Dicke, Haftung, Deckung
Oberfläche, die jahrelanger Reinigung standhält
Polsterung
Nahtfestigkeit, Schaumdichte
Polsterung, die nach monatelangem Kursbetrieb nicht flach wird
Federn
Kalibrierung, gleichbleibende Spannung
Identisches Gefühl bei jedem Reformer
Endgerät
Belastung, Gleitverhalten, Balance, Sicherheit
Jede Maschine wird vor dem Versand geprüft
Produktionszeitplan
Die Lieferzeiten hängen vom Modell, der Menge und dem Grad der Individualisierung ab. Die genauen Termine bestätigen wir nach der Bestellung in Ihrem Produktionsplan und stellen Meilenstein-Fotos und -Videos bereit, damit Sie den Fortschritt verfolgen können.
Phase
Übliche Dauer
Was Sie erhalten
Musterproduktion
Üblicherweise 15-25 Tage
Ein vollständig getestetes Gerät zur Freigabe
Serienproduktion
Üblicherweise 25-40 Tage
Meilenstein-Fotos und -Videos, Chargenprüfbericht
Seefracht
Je nach Route unterschiedlich
Sendungsverfolgung, Versanddokumente, Unterstützung bei der Ankunft
So verfolgen Sie Ihre Bestellung während der Produktion
Sie sollten nicht bis zur Lieferung warten müssen, um zu erfahren, wie Ihre Bestellung läuft. Sobald eine Charge in die Fertigung freigegeben wird, informieren wir Sie an festen Meilensteinen und beantworten Fragen, solange noch Zeit ist, Details anzupassen.
Wenn Sie einen genaueren Blick wünschen, können wir einen Live-Anruf an der Station Ihrer Wahl einrichten, sei es Schweißen, Beschichten, Montage oder Endprüfung.
- Auftaktbestätigung – Modell, Menge, Konfiguration und Zeitplan sind vor der Materialfreigabe festgelegt
- Materialfreigabe-Update – Ihre Charge geht mit einer Referenznummer in die Fertigung
- Zwischenstand-Update – Fotos und Videos aus den Schweiß- und Beschichtungsphasen
- Montage- und Prüfungsupdate – Einheiten gefertigt, Federn abgestimmt und Inspektionen protokolliert
- Verpackungs- und Verladeupdate – verpackte Einheiten, Verladefotos und Versanddokumente
- Unterstützung bei der Ankunft – Sendungsverfolgung während des Transits und Hilfe am Zielhafen oder an Ihrer Tür
Was schiefgehen kann und wie wir es verhindern
Zwei Dinge entscheiden, ob eine Charge standhält: Die Zeichnung wird gegen reale Belastungsbedingungen geprüft, und kein Bauteil ändert sich zwischen Muster und Serienfertigung. Beides wird als Teil unseres Prozesses kontrolliert.
Unsere Antwort sind feste Prüfpunkte, aufeinander abgestimmte Komponenten und derselbe Prüfstandard für Muster und Serienfertigung. Bei ungewöhnlichen Spezifikationen testen und dokumentieren wir diese, bevor wir uns auf eine vollständige Charge festlegen.
- Zeichnungen werden vor der Werkzeugerstellung auf Belastung und Fertigbarkeit geprüft
- Federn und Beschläge werden chargenweit nach derselben Spezifikation abgestimmt
- Zwischenprüfungen in festen Intervallen, nicht nur am Ende der Fertigung
- Chargenprotokolle werden geführt, sodass jedes Gerät bis zu seiner Prüfung zurückverfolgt werden kann

Häufig gestellte Fragen
Muster dauern in der Regel 15-25 Tage inklusive Oberflächenbehandlung, und die Serienproduktion läuft üblicherweise 25-40 Tage je nach Menge und Individualisierung, zuzüglich Seefracht zu Ihrem Hafen. Genaue Termine werden nach der Bestellung in Ihrem Produktionsplan bestätigt, und wir melden jede Änderung, sobald sie bekannt ist.
Ja. Wir senden Produktionsfotos und -videos zu Meilensteinphasen, einschließlich Rahmenverschweißung, Beschichtung, Montage und Verpackung. Sie können auch an einem Live-Videoanruf teilnehmen, um Ihre Linie in Echtzeit zu beobachten, wenn Sie eine Station genauer ansehen möchten.
Studio-Kunden bemerken es, wenn sich Reformer Nummer eins anders anfühlt als Reformer Nummer zwölf. Federkalibrierung, Schweißvorrichtungen und standardisierte Montage sorgen dafür, dass jedes Gerät einer Charge identisch performt, sodass eine Klasse an jeder Maschine denselben Widerstand erlebt.
Ein Gerät, das einen Prüfpunkt nicht besteht, wird aus der Linie genommen und korrigiert, bevor es weitergegeben werden darf. In-Prozess-Kontrollen erfassen die meisten Probleme an der Station, an der sie auftreten, sodass ein Defekt nicht über einen gesamten Lauf hinweg wiederholt wird. Die Endkontrolle muss vor dem Verpacken und Verladen freigezeichnet werden.
Sprechen Sie mit unserem Ingenieur
Tell us your model, quantity and target market. We’ll reply with pricing, lead time and sample options.