
Processo di produzione
Processo di produzione del Pilates Reformer: 12 fasi dall'acciaio allo studio
Un reformer è una macchina composta da parti semplici e tolleranze esigenti. Questa pagina ripercorre le 12 fasi che ogni reformer Megacore affronta, dal primo disegno CAD al container sul molo di carico. Ogni fase ha il proprio punto di controllo qualità, così i problemi vengono individuati dove si verificano anziché alla fine della produzione. I buyer che comprendono questo flusso possono porre domande più precise, leggere i nostri rapporti di collaudo con sicurezza e pianificare date di lancio realistiche. Tra una fase e l'altra troverete anche indicazioni su dove vengono ispezionati i materiali, come vengono saldati e rivestiti i telai, come vengono abbinati gli elastici per una sensazione costante e come ogni unità finita viene collaudata prima della spedizione.
Fase 01 - Progettazione e ingegneria
Ogni modello nasce da un disegno CAD sviluppato in base alle specifiche di carico, all'ergonomia e alle aspettative per l'uso commerciale. Per i progetti OEM i nostri ingegneri esaminano il vostro design sotto il profilo della producibilità e della sicurezza strutturale prima che qualsiasi metallo venga tagliato.
Ottenere il disegno corretto in questa fase costa molto meno che rielaborare le attrezzature in seguito, e definisce la geometria del telaio da cui dipende tutto il processo a valle.
- Punto di controllo: revisione del disegno e approvazione delle specifiche di carico
Fase 02 - Approvvigionamento dei materiali e ispezione in entrata
Tubi in acciaio, profili in alluminio, elastici, imbottiture e rivestimenti in vinile provengono da fornitori verificati. Ogni lotto viene controllato all'arrivo per grado, dimensioni e qualità superficiale prima di entrare in magazzino.
Il materiale non conforme non raggiunge mai il reparto produttivo, ed è questo che consente una produzione costante su lotti di grandi dimensioni.
- Punto di controllo: registro di ispezione dei materiali in entrata
Fase 03 - Taglio e formatura
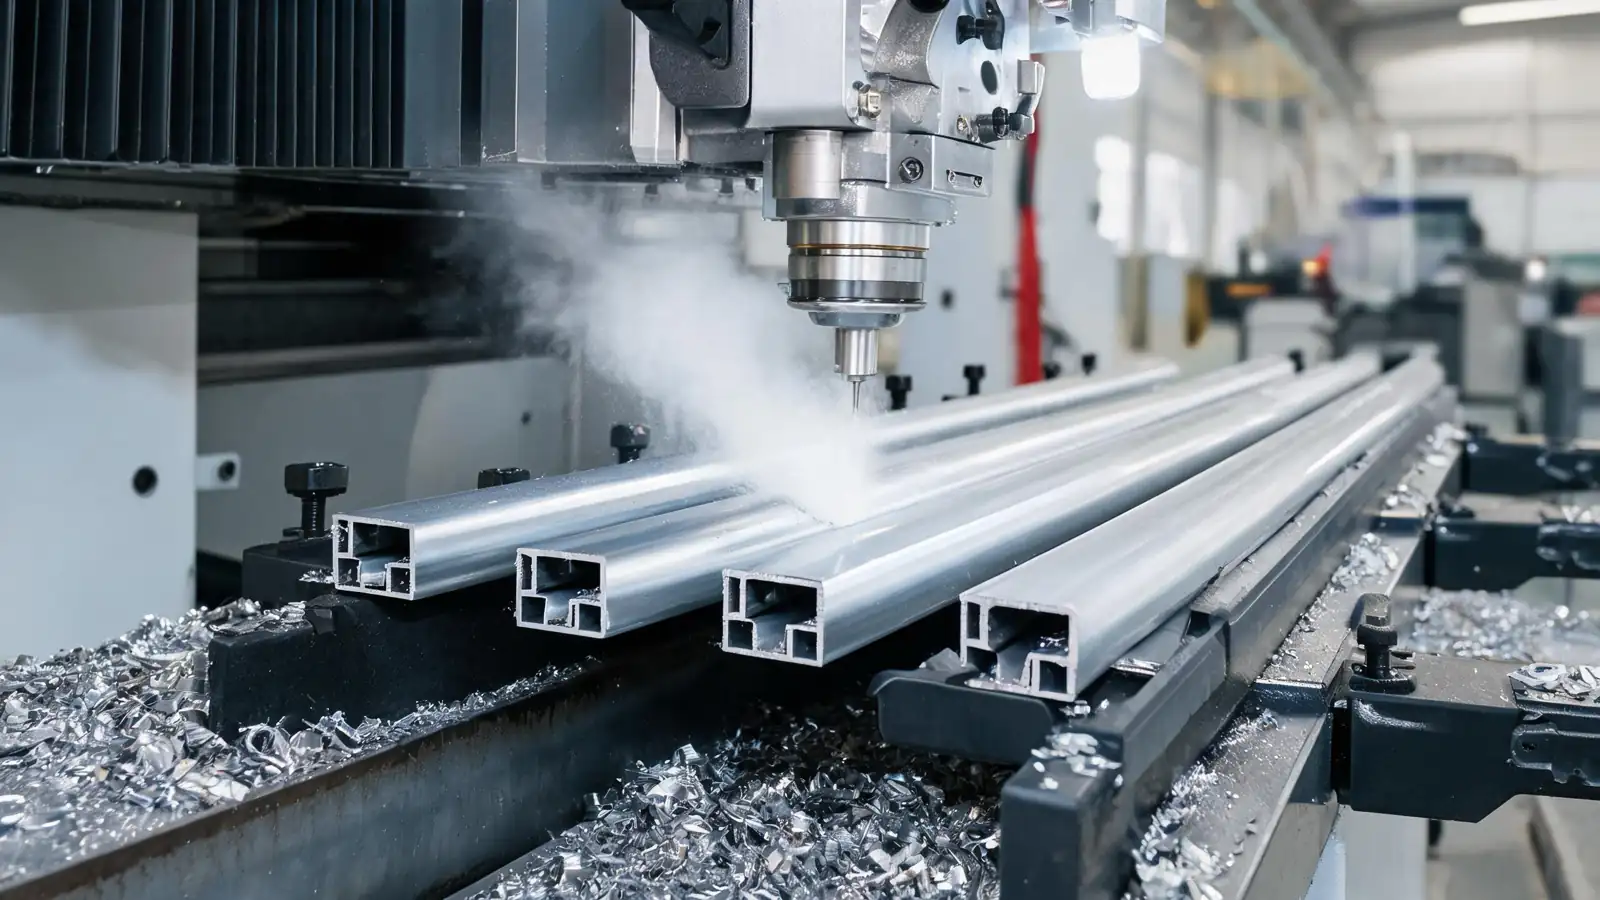
Taglio CNC e piegatura dei tubi per dare forma alla materia prima in componenti del telaio nel rispetto delle tolleranze di disegno. La coerenza geometrica in questa fase è ciò che rende ogni reformer di un lotto identico al tatto sul pavimento dello studio.
- Punto di controllo: verifica dimensionale rispetto al CAD
Fase 04 - Saldatura del telaio
I telai vengono saldati in dime di precisione affinché l'allineamento resti costante da un'unità all'altra. La resistenza della saldatura è la spina dorsale della sicurezza strutturale, perché un reformer commerciale sopporta carichi elevati e migliaia di ripetizioni all'anno.
- Punto di controllo: ispezione dell'integrità delle saldature e dell'allineamento
Fase 05 - Molatura e lucidatura
Tutte le superfici vengono molate e lucidate per eliminare bordi taglienti, bave e schizzi di saldatura. Questo protegge utenti e personale dal contatto cutaneo con metallo ruvido e prepara la superficie a una finitura pulita.
- Punto di controllo: verifica della levigatezza dei bordi e delle superfici
Fase 06 - Trattamento antiruggine e trattamento superficiale
I componenti ricevono un trattamento antiruggine affinché il telaio resti protetto già prima della verniciatura finale. Questo è importante per le macchine che viaggiano via mare in container umidi.
- Punto di controllo: ispezione della copertura del trattamento
Fase 07 - Verniciatura a polvere elettrostatica
La verniciatura a polvere viene applicata elettrostaticamente e polimerizzata in forno, producendo una finitura resistente ai graffi e all'umidità che sopporta la pulizia quotidiana e anni di utilizzo in studio.
- Punto di controllo: verifica dello spessore e dell'adesione del rivestimento
Fase 08 - Rivestimento e imbottitura
La schiuma viene tagliata secondo le specifiche di densità e rivestita con vinile di grado commerciale da tappezzieri esperti. Il posizionamento delle cuciture e la tensione dei punti sono controllati perché l'imbottitura è la parte sottoposta al maggior uso quotidiano.
- Punto di controllo: verifica della cucitura e della resistenza delle giunture
Fase 09 - Montaggio di molle, corde e pulegge
Le molle vengono abbinate alle specifiche di resistenza e montate con corde e pulegge. La coerenza della tensione delle molle è ciò che garantisce a uno studio la stessa sensazione su tutti i suoi reformer.
- Punto di controllo: calibrazione delle molle e abbinamento della tensione
Fase 10 - Assemblaggio finale
Montatori qualificati assemblano il carrello, i fermi, le cinghie e la ferramenta. I bulloni vengono serrati alla coppia specificata e ogni parte mobile è regolata per scorrere fluidamente lungo tutta la lunghezza della guida.
- Punto di controllo: verifica della coppia di serraggio della ferramenta e della scorrevolezza
Fase 11 - Collaudo e regolazione
Ogni unità finita viene sottoposta a prova di carico, bilanciata e verificata per scorrimento fluido, funzionamento silenzioso e innesto saldo dei fermi. Si tratta della stessa ispezione finale a 12 punti descritta nella nostra pagina dedicata al controllo qualità.
- Punto di controllo: ispezione finale completa a 12 punti
Fase 12 - Pulizia, imballaggio e stoccaggio
Le macchine vengono pulite, avvolte e imballate con materiali protettivi, quindi predisposte per il carico in container. Gli standard di imballaggio per l'esportazione sono descritti in dettaglio nella nostra pagina dedicata a imballaggio e spedizione.
- Punto di controllo: completezza dell'imballaggio e piano di carico
I punti di controllo qualità in sintesi
La qualità viene verificata in ogni fase, non solo alla fine. La tabella seguente riassume ciò che viene controllato e perché è importante per lo studio che alla fine possiede la macchina.
Fase
Cosa viene controllato
Perché è importante per il tuo studio
Materiali
Grado, dimensioni, qualità superficiale
Previene telai deboli e usura prematura
Taglio e saldatura
Tolleranze, integrità delle saldature, allineamento
Sicurezza strutturale sotto carichi commerciali elevati
Rivestimento
Spessore, adesione, copertura
Finitura che resiste a anni di pulizia
Rivestimento
Resistenza delle cuciture, densità dell'imbottitura
Imbottitura che non si appiattisce dopo mesi di lezioni
Molle
Calibrazione, coerenza della tensione
Sensazione identica su ogni reformer
Unità finale
Carico, scorrimento, equilibrio, sicurezza
Ogni macchina verificata prima della spedizione
Tempistiche di produzione
I tempi di consegna dipendono dal modello, dalla quantità e dal livello di personalizzazione. Confermiamo le date esatte nel vostro programma di produzione dopo l'ordine e condividiamo foto e video delle tappe intermedie, così potete monitorare l'avanzamento.
Fase
Durata tipica
Cosa ricevete
Produzione di campioni
Generalmente 15-25 giorni
Un'unità completamente testata per l'approvazione
Produzione in serie
Generalmente 25-40 giorni
Foto e video delle tappe intermedie, rapporto di collaudo del lotto
Trasporto marittimo
Varia in base alla rotta
Tracciamento, documenti di spedizione, supporto all'arrivo
Come tracciare il tuo ordine durante la produzione
Non dovresti dover aspettare la consegna per sapere come procede il tuo ordine. Una volta che un lotto viene avviato alla produzione, condividiamo aggiornamenti a milestone fisse e rispondiamo alle domande mentre c'è ancora tempo per modificare i dettagli.
Se desideri un controllo più ravvicinato, possiamo aprire una chiamata live presso la stazione che preferisci, che si tratti di saldatura, verniciatura, assemblaggio o collaudo finale.
- Conferma di avvio - modello, quantità, configurazione e pianificazione bloccati prima del rilascio dei materiali
- Aggiornamento sul rilascio dei materiali - il tuo lotto entra in linea con un numero di riferimento
- Aggiornamento a metà produzione - foto e video dalle fasi di saldatura e verniciatura
- Aggiornamento su assemblaggio e collaudo - unità assemblate, molle abbinate e ispezioni registrate
- Aggiornamento su imballaggio e carico - unità incassate, foto di carico e documenti di spedizione
- Supporto all'arrivo - tracciamento condiviso durante il transito e assistenza al porto o alla porta di destinazione
Cosa può andare storto e come lo preveniamo
Due cose determinano se un lotto regge: il disegno viene verificato rispetto alle reali condizioni di carico e nessun componente cambia tra campione e produzione in serie. Entrambe sono controllate come parte del nostro processo.
La nostra risposta sono checkpoint fissi, componenti abbinati e lo stesso standard di ispezione per il campione e per la produzione in serie. Quando una specifica è insolita, la testiamo e la documentiamo prima di impegnarci in un lotto completo.
- Disegni verificati per carico e producibilità prima dell'attrezzaggio
- Molle e componentistica abbinate secondo la stessa specifica su tutto il lotto
- Controlli in processo a intervalli prestabiliti, non solo al termine della produzione
- Registrazioni di lotto conservate così che ogni unità possa essere ricondotta alla sua ispezione

Domande frequenti
I campioni richiedono tipicamente 15-25 giorni incluse le finiture, e la produzione in serie di solito va da 25 a 40 giorni a seconda della quantità e della personalizzazione, più il trasporto marittimo fino al vostro porto. Le date esatte vengono confermate nel vostro programma di produzione dopo l'ordine, e segnaliamo qualsiasi variazione non appena è nota.
Sì. Inviamo foto e video di produzione nelle fasi chiave, inclusi saldatura del telaio, verniciatura, assemblaggio e imballaggio. Potete anche partecipare a una videochiamata live per osservare la vostra linea in tempo reale se desiderate un controllo più ravvicinato di qualsiasi stazione.
I clienti dello studio notano quando il reformer numero uno si sente diverso dal reformer numero dodici. La calibrazione delle molle, le dime di saldatura e l'assemblaggio standardizzato sono ciò che mantiene ogni unità di un lotto con prestazioni identiche, così una lezione vive la stessa resistenza su ogni macchina.
Un'unità che non supera qualsiasi punto di controllo viene rimossa dalla linea e corretta prima di poter proseguire. I controlli in-process individuano la maggior parte dei problemi alla stazione in cui si verificano, così un difetto non si ripete su un intero lotto. L'ispezione finale deve essere approvata prima dell'imballaggio e del carico.
Parla con il nostro ingegnere
Indicateci modello, quantità e mercato di destinazione. Vi risponderemo con prezzi, tempi di consegna e opzioni per i campioni.