
Processo de Produção
Processo de fabrico do Reformer de Pilates: 12 etapas do aço ao estúdio
Um reformer é uma máquina de peças simples e tolerâncias exigentes. Esta página percorre as 12 etapas que cada reformer Megacore percorre, desde o primeiro desenho CAD até ao contentor na doca de carregamento. Cada fase tem o seu próprio ponto de controlo de qualidade, para que os problemas sejam detetados onde ocorrem e não no fim de uma série. Os compradores que compreendem este fluxo podem fazer perguntas mais precisas, ler os nossos relatórios de ensaio com confiança e planear datas de lançamento realistas. Entre as etapas encontrará também onde os materiais são inspecionados, como as estruturas são soldadas e revestidas, como as molas são emparelhadas para uma sensação consistente e como cada unidade acabada é testada antes do envio.
Etapa 01 - Design e engenharia
Cada modelo começa como um desenho CAD concebido em torno de especificações de carga, ergonomia e expectativas de uso comercial. Para projetos OEM, os nossos engenheiros analisam o seu design quanto à fabricabilidade e segurança estrutural antes de qualquer corte de metal.
Acertar o desenho nesta fase custa muito menos do que retrabalhar ferramentas mais tarde, e fixa a geometria da estrutura da qual tudo o resto depende.
- Ponto de controlo: revisão do desenho e aprovação das especificações de carga
Etapa 02 - Aprovisionamento de materiais e inspeção à receção
Tubos de aço, perfis de alumínio, molas, espuma e vinil são adquiridos a fornecedores validados. Cada lote é verificado à chegada quanto a grau, dimensões e qualidade superficial antes de entrar no armazém.
Material fora de especificação nunca chega ao chão de fábrica, o que permite uma produção consistente em lotes grandes.
- Ponto de controlo: registo de inspeção de materiais à receção
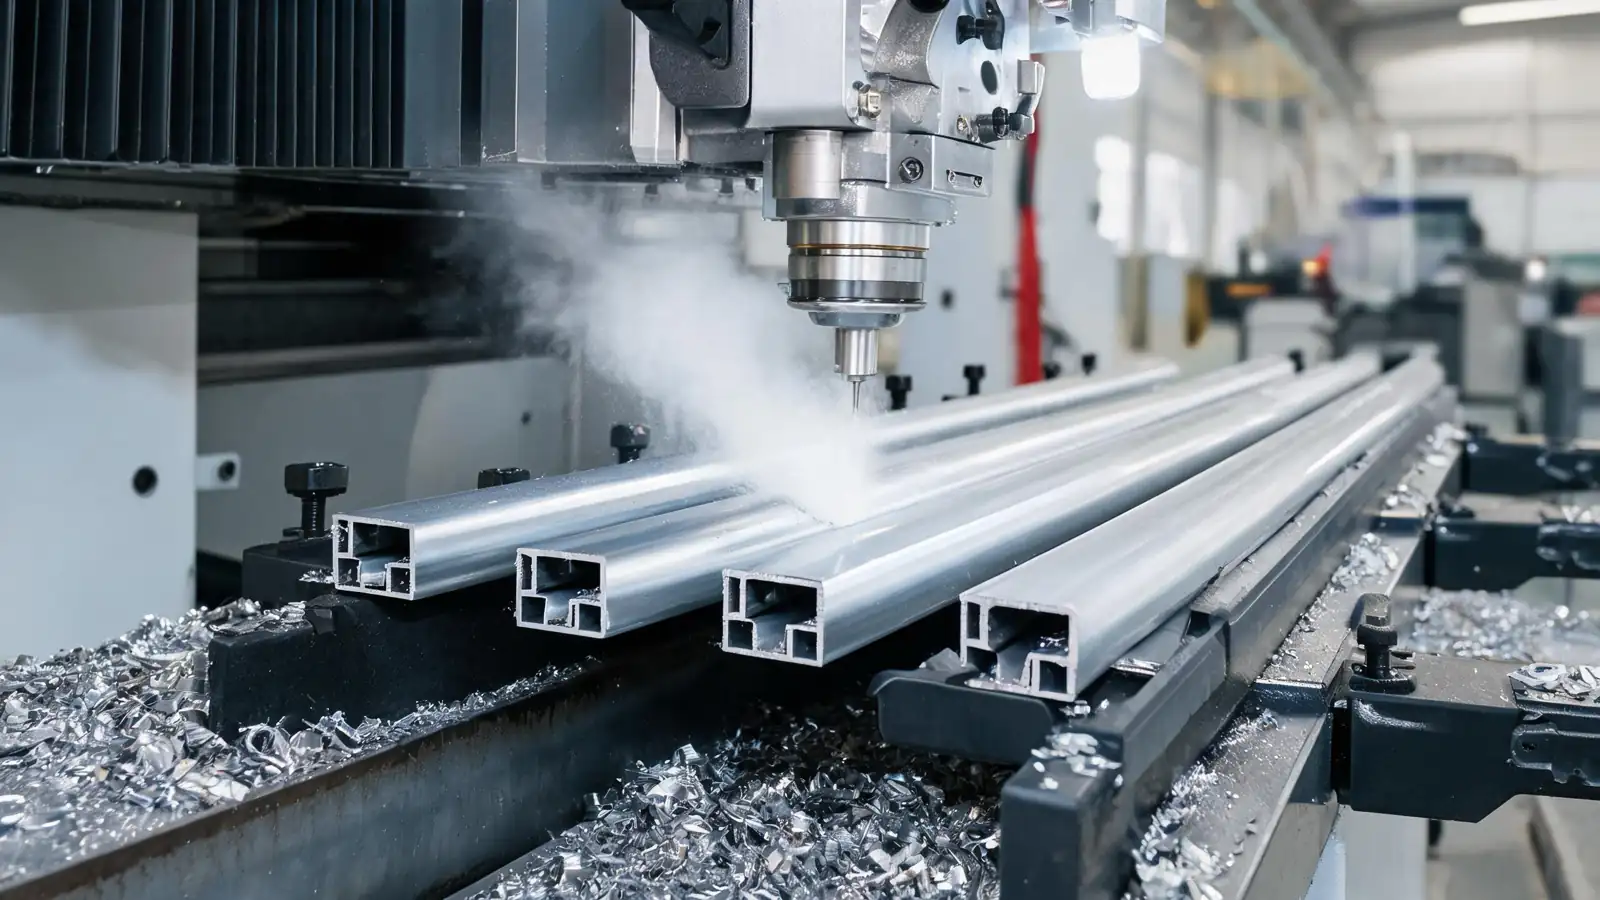
Etapa 03 - Corte e conformação
Corte CNC e dobra de tubos moldam a matéria-prima em componentes de estrutura conforme as tolerâncias do desenho. A geometria consistente nesta etapa é o que faz cada reformer de um lote ter a mesma sensação no estúdio.
- Ponto de verificação: verificação dimensional em relação ao CAD
Etapa 04 - Soldagem da estrutura
As estruturas são soldadas em gabaritos de precisão para que o alinhamento permaneça consistente de unidade para unidade. A resistência da solda é a base da segurança estrutural, porque um reformer comercial suporta carga pesada e milhares de repetições por ano.
- Ponto de verificação: inspeção da integridade da solda e do alinhamento
Etapa 05 - Esmerilhamento e polimento
Todas as superfícies são esmerilhadas e polidas para remover bordas afiadas, rebarbas e respingos de solda. Isso protege usuários e equipe do contato da pele com metal áspero e prepara a superfície para um acabamento limpo.
- Ponto de verificação: checagem de suavidade das bordas e da superfície
Etapa 06 - Tratamento antiferrugem e de superfície
Os componentes recebem tratamento antiferrugem para que a estrutura permaneça protegida mesmo antes do revestimento final. Isso é importante para máquinas que viajam por mar em contêineres úmidos.
- Ponto de verificação: inspeção da cobertura do tratamento
Etapa 07 - Pintura eletrostática a pó
A pintura em pó é aplicada eletrostaticamente e curada em forno, produzindo um acabamento resistente a riscos e à umidade que suporta a limpeza diária e anos de uso no estúdio.
- Ponto de verificação: teste de espessura e aderência do revestimento
Etapa 08 - Estofamento e Acabamento
A espuma é cortada conforme as especificações de densidade e revestida com vinil de grau comercial por estofadores experientes. O posicionamento das costuras e a tensão dos pontos são controlados, pois o estofamento sofre o maior desgaste diário.
- Ponto de verificação: verificação de costura e resistência das emendas
Etapa 09 - Montagem de Molas, Cordas e Polias
As molas são combinadas com as especificações de resistência e montadas com cordas e polias. A consistência da tensão das molas é o que proporciona ao estúdio a mesma sensação em todos os seus reformadores.
- Ponto de verificação: calibração das molas e correspondência de tensão
Etapa 10 - Montagem Final
Montadores treinados montam o carrinho, os batentes, as alças e o ferragens. Os parafusos são apertados conforme especificação, e cada peça móvel é ajustada para deslizar suavemente ao longo de todo o trilho.
- Ponto de verificação: torque das ferragens e verificação do curso
Etapa 11 - Testes e Ajustes
Cada unidade acabada é submetida a teste de carga, balanceamento e verificação de deslizamento suave, operação silenciosa e engate firme dos batentes. Esta é a mesma inspeção final de 12 pontos descrita na nossa página de controle de qualidade.
- Ponto de verificação: inspeção final completa de 12 pontos
Etapa 12 - Limpeza, Embalagem e Preparação
As máquinas são limpas, envolvidas e embaladas com materiais protetores, e depois preparadas para o carregamento do contêiner. Os padrões de embalagem para exportação são detalhados na nossa página de embalagem e envio.
- Ponto de verificação: completude da embalagem e plano de carregamento
Pontos de Verificação de Qualidade em Resumo
A qualidade é verificada em cada etapa, e não apenas no final. A tabela abaixo resume o que é verificado e por que isso importa para o estúdio que eventualmente será proprietário da máquina.
Etapa
O que é verificado
Por que isso importa para o seu estúdio
Materiais
Classe, dimensões, qualidade da superfície
Previne estruturas frágeis e desgaste prematuro
Corte e soldagem
Tolerâncias, integridade da solda, alinhamento
Segurança estrutural sob carga comercial pesada
Revestimento
Espessura, aderência, cobertura
Acabamento que resiste a anos de limpeza
Estofamento
Resistência da costura, densidade da espuma
Estofamento que não se deforma após meses de aulas
Molas
Calibração, consistência da tensão
Sensação idêntica em cada reformer
Unidade final
Carga, deslizamento, equilíbrio, segurança
Cada máquina é verificada antes do envio
Cronograma de produção
Os prazos de entrega dependem do modelo, da quantidade e do nível de personalização. Confirmamos as datas exatas no seu cronograma de produção após o pedido e compartilhamos fotos e vídeos dos marcos para que você possa acompanhar o progresso.
Fase
Duração típica
O que você recebe
Produção de amostras
Normalmente 15-25 dias
Uma unidade totalmente testada para aprovação
Produção em lote
Normalmente 25-40 dias
Fotos e vídeos dos marcos, relatório de testes do lote
Frete marítimo
Varia conforme a rota
Rastreamento, documentos de envio, suporte na chegada
Como acompanhar seu pedido durante a produção
Você não deveria precisar esperar até a entrega para saber como está o andamento do seu pedido. Assim que um lote é liberado para a linha, compartilhamos atualizações em marcos fixos e respondemos a perguntas enquanto ainda há tempo para ajustar detalhes.
Se quiser uma visão mais detalhada, podemos abrir uma chamada ao vivo na estação de sua escolha, seja soldagem, revestimento, montagem ou teste final.
- Confirmação de início - modelo, quantidade, configuração e cronograma definidos antes da liberação de materiais
- Atualização de liberação de materiais - seu lote entra na linha com um número de referência
- Atualização de meio de produção - fotos e vídeos das etapas de soldagem e revestimento
- Atualização de montagem e testes - unidades montadas, molas combinadas e inspeções registradas
- Atualização de embalagem e carregamento - unidades encaixotadas, fotos de carregamento e documentos de envio
- Suporte na chegada - rastreamento compartilhado durante o trânsito e assistência no porto ou na porta de destino
O que pode dar errado e como evitamos
Duas coisas determinam se um lote se mantém: o desenho é verificado em relação às condições reais de carga, e nenhum componente muda entre a amostra e o volume. Ambos são controlados como parte do nosso processo.
Nossa resposta são checkpoints fixos, componentes correspondentes e o mesmo padrão de inspeção para a amostra e para a produção em volume. Quando uma especificação é incomum, testamos e documentamos antes de nos comprometermos com um lote completo.
- Desenhos revisados quanto a carga e fabricabilidade antes do ferramental
- Molas e ferragens correspondidas a partir da mesma especificação em todo o lote
- Verificações em processo em intervalos definidos, não apenas ao final da produção
- Registros de lote mantidos para que qualquer unidade possa ser rastreada até sua inspeção

Perguntas Frequentes
As amostras normalmente levam de 15 a 25 dias, incluindo acabamento, e a produção em volume geralmente leva de 25 a 40 dias, dependendo da quantidade e da personalização, além do frete marítimo até o seu porto. As datas exatas são confirmadas no seu cronograma de produção após o pedido, e sinalizamos qualquer alteração assim que ela é conhecida.
Sim. Enviamos fotos e vídeos da produção em etapas marco, incluindo soldagem da estrutura, revestimento, montagem e embalagem. Você também pode participar de uma videochamada ao vivo para acompanhar sua linha em tempo real, caso queira observar mais de perto qualquer estação.
Os clientes do estúdio percebem quando o reformer número um parece diferente do reformer número doze. A calibração das molas, os gabaritos de soldagem e a montagem padronizada são o que mantém cada unidade de um lote com desempenho idêntico, para que uma aula tenha a mesma resistência em todas as máquinas.
Uma unidade que falha em qualquer ponto de verificação é retirada da linha e corrigida antes de poder avançar. As verificações em processo detetam a maioria dos problemas na estação onde ocorrem, para que um defeito não se repita ao longo de toda a produção. A inspeção final tem de ser aprovada antes do empacotamento e do carregamento.
Fale com Nosso Engenheiro
Tell us your model, quantity and target market. We’ll reply with pricing, lead time and sample options.