
Производствен процес
Производствен процес на Pilates Reformer: 12 стъпки от стомана до студио
Reformer е машина от прости части и високи изисквания към допустимите отклонения. Тази страница проследява 12-те стъпки, през които преминава всеки Megacore reformer — от първия CAD чертеж до контейнера на товарната рампа. Всеки етап има собствен контролен пункт за качество, така че проблемите се откриват там, където възникват, а не в края на партидата. Купувачите, които разбират този процес, могат да задават по-точни въпроси, да четат нашите тестови отчети с увереност и да планират реалистични дати за пускане. Между стъпките ще откриете също къде се инспектират материалите, как се заваряват и покриват рамките, как се съгласуват пружините за еднакво усещане и как всяка готова единица се тества преди изпращане.
Стъпка 01 – Проектиране и инженеринг
Всеки модел започва като CAD чертеж, изграден около спецификации за натоварване, ергономия и изисквания за търговска употреба. За OEM проекти нашите инженери преглеждат вашия дизайн за технологичност и структурна безопасност, преди да бъде отрязан какъвто и да е метал.
Правилният чертеж на този етап струва далеч по-малко от преработка на инструменти по-късно и фиксира геометрията на рамката, от която зависи всичко следващо.
- Контролен пункт: преглед на чертежа и одобрение на спецификациите за натоварване
Стъпка 02 – Доставка на материали и входяща инспекция
Стоманени тръби, алуминиеви профили, пружини, пяна и винил се доставят от проверени доставчици. Всяка партида се проверява при пристигане за клас, размери и качество на повърхността, преди да влезе в склада.
Нестандартният материал никога не достига до производствената площ — именно това позволява последователно качество в големи партиди.
- Контролен пункт: запис от входяща инспекция на материалите
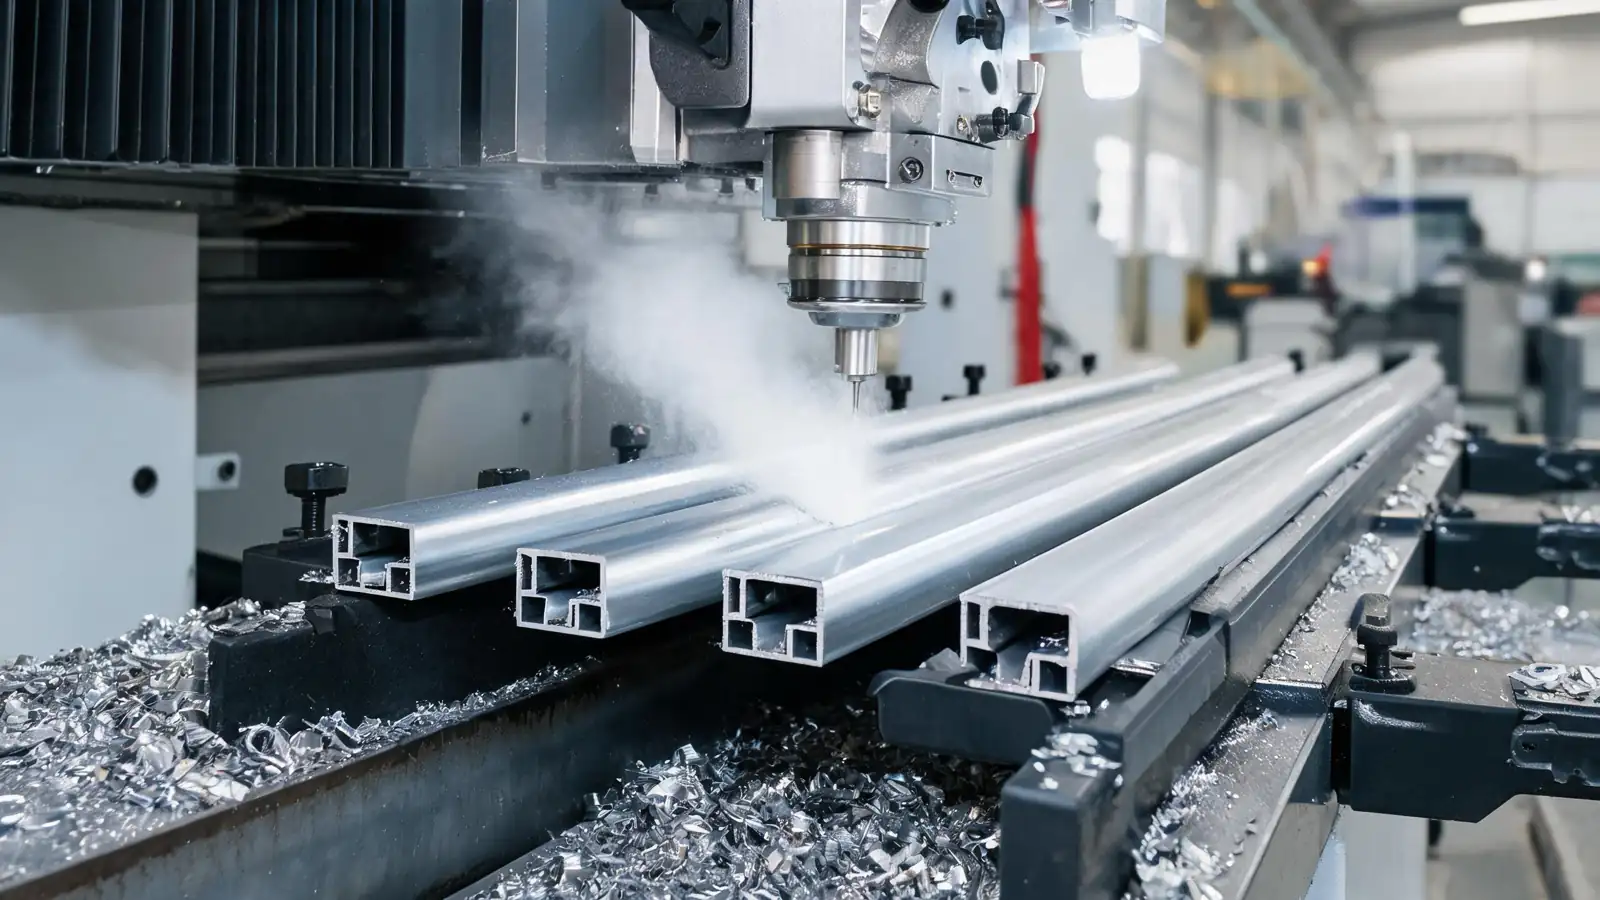
Стъпка 03 – Рязане и формоване
CNC рязане и огъване на тръби оформя суровината в компоненти за рамката съгласно допуските по чертежа. Постоянната геометрия на този етап е това, което прави всеки реформер в дадена партида да се усеща идентично в студиото.
- Контролна точка: проверка на размерите спрямо CAD
Стъпка 04 - Заваряване на рамката
Рамките се заваряват в прецизни приспособления, така че подравняването остава последователно от единица до единица. Здравината на заварката е гръбнакът на структурната безопасност, тъй като търговският реформер понася тежък товар и хиляди повторения годишно.
- Контролна точка: проверка на целостта на заварките и подравняването
Стъпка 05 - Шлифоване и полиране
Всички повърхности се шлифоват и полират, за да се отстранят остри ръбове, грапавини и пръски от заваряване. Това предпазва потребителите и персонала от контакт на кожата с грапав метал и подготвя повърхността за чисто покритие.
- Контролна точка: проверка на гладкостта на ръбовете и повърхността
Стъпка 06 - Антикорозионна и повърхностна обработка
Компонентите преминават антикорозионна обработка, така че рамката остава защитена дори преди финалното покритие. Това е важно за машини, които пътуват по море във влажни контейнери.
- Контролна точка: проверка на покритието от обработката
Стъпка 07 - Електростатично прахово покритие
Праховото покритие се нанася електростатично и се втвърдява в пещ, създавайки устойчиво на надраскване и влага покритие, което издържа на ежедневно почистване и години употреба в студио.
- Контролна точка: проверка на дебелината и адхезията на покритието
Стъпка 08 - Тапицерия и подплънки
Пяната се нарязва според спецификациите за плътност и се покрива с винил за професионална употреба от опитни тапицери. Разположението на шевовете и напрежението на бодовете се контролират, тъй като подплънките понасят най-голямото ежедневно натоварване.
- Контролна точка: проверка на шевовете и здравината на съединенията
Стъпка 09 - Монтаж на пружини, въжета и макари
Пружините се съгласуват със спецификациите за съпротивление и се монтират с въжета и макари. Постоянството на напрежението на пружините е това, което дава на студиото еднакво усещане при всички негови реформъри.
- Контролна точка: калибриране на пружините и съгласуване на напрежението
Стъпка 10 - Окончателно сглобяване
Обучени монтажници сглобяват каретата, ограничителите, ремъците и обкова. Болтовете се затягат според спецификацията и всяка движеща се част се настройва да се движи плавно по цялата дължина на релсата.
- Контролна точка: проверка на момента на затягане на обкова и на движението
Стъпка 11 - Тестване и настройка
Всяка готова единица се тества под натоварване, балансира се и се проверява за плавно плъзгане, тиха работа и сигурно задействане на ограничителите. Това е същата 12-точкова финална инспекция, описана на нашата страница за контрол на качеството.
- Контролна точка: пълна 12-точкова финална инспекция
Стъпка 12 – Почистване, опаковане и подготовка за товарене
Машините се почистват, увиват и опаковат със защитни материали, след което се подготвят за товарене в контейнер. Стандартите за експортно опаковане са описани подробно на нашата страница за опаковане и доставка.
- Контролна точка: пълнота на опаковането и план за товарене
Контролни точки за качество с един поглед
Качеството се проверява на всеки етап, а не само в края. Таблицата по-долу обобщава какво се проверява и защо това е важно за студиото, което в крайна сметка ще притежава машината.
Етап
Какво се проверява
Защо това е важно за вашето студио
Материали
Клас, размери, качество на повърхността
Предотвратява слаби рамки и преждевременно износване
Рязане и заваряване
Допуски, цялост на заваръчните шевове, подравняване
Структурна безопасност при тежко търговско натоварване
Покритие
Дебелина, адхезия, покритие
Завършващо покритие, издържащо години на почистване
Тапицерия
Здравина на шева, плътност на пяната
Уплътнение, което не се сплесква след месеци занятия
Пружини
Калибриране, постоянство на опъването
Идентично усещане при всеки реформър
Крайно изделие
Натоварване, плъзгане, баланс, безопасност
Всяка машина е проверена преди изпращане
Срокове за производство
Сроковете зависят от модела, количеството и степента на персонализация. Потвърждаваме точните дати във вашия производствен график след поръчка и споделяме снимки и видеа от ключови етапи, за да можете да следите напредъка.
Етап
Типична продължителност
Какво получавате
Производство на мостри
Обикновено 15-25 дни
Една напълно тествана бройка за одобрение
Серийно производство
Обикновено 25-40 дни
Снимки и видеа от ключови етапи, доклад от тестването на партидата
Морски транспорт
Зависи от маршрута
Проследяване, транспортни документи, съдействие при пристигане
Как да проследите поръчката си по време на производството
Не е нужно да чакате доставката, за да разберете как върви поръчката ви. След като дадена партида бъде пусната в производство, споделяме актуализации на фиксирани етапи и отговаряме на въпроси, докато все още има време за корекции на детайлите.
Ако желаете по-отблизо, можем да организираме видеоразговор на избраната от вас станция – било то заваряване, нанасяне на покритие, сглобяване или финален тест.
- Потвърждение при стартиране – модел, количество, конфигурация и график, фиксирани преди освобождаване на материалите
- Актуализация при освобождаване на материалите – вашата партида влиза в линията с референтен номер
- Актуализация по средата на производството – снимки и видео от етапите на заваряване и нанасяне на покритие
- Актуализация при сглобяване и тестване – изградени бройки, съпоставени пружини и регистрирани инспекции
- Актуализация при опаковане и товарене – опаковани в каси бройки, снимки от товаренето и транспортни документи
- Съдействие при пристигане – споделено проследяване по време на транзита и помощ на пристанището или адреса на получаване
Какво може да се обърка и как го предотвратяваме
Две неща определят дали една партида ще издържи: чертежът се проверява спрямо реалните условия на натоварване и нито един компонент не се променя между мострата и серийното производство. И двете се контролират като част от нашия процес.
Нашият отговор е фиксирани контролни точки, съвпадащи компоненти и един и същ стандарт за инспекция както за мострата, така и за серийното производство. Когато дадена спецификация е необичайна, ние я тестваме и документираме, преди да се ангажираме с цяла партида.
- Чертежите се преглеждат за натоварване и технологичност преди изработването на инструменталната екипировка
- Пружините и хардуерът са съгласувани по една и съща спецификация за цялата партида
- Проверки в процеса на производство на определени интервали, а не само в края на партидата
- Записите за партидата се съхраняват, така че всяка бройка да може да бъде проследена до нейната инспекция

Често задавани въпроси
Мострите обикновено отнемат 15-25 дни, включително довършителните работи, а серийното производство обикновено отнема 25-40 дни в зависимост от количеството и персонализацията, плюс морски транспорт до вашето пристанище. Точните дати се потвърждават в графика ви за производство след поръчка и ние сигнализираме за всяка промяна веднага щом тя стане известна.
Да. Изпращаме снимки и видеа от производството на ключови етапи, включително заваряване на рамката, нанасяне на покритие, сглобяване и опаковане. Можете също да се включите във видео разговор на живо, за да наблюдавате вашата линия в реално време, ако искате да разгледате по-отблизо някоя станция.
Клиентите на студиото забелязват, когато първият реформър се усеща различно от дванадесетия. Калибрирането на пружините, заваръчните приспособления и стандартизираното сглобяване са това, което поддържа всяка бройка в партидата да работи идентично, така че една тренировка да осигурява еднакво съпротивление на всяка машина.
Всяка единица, която не премине някоя контролна точка, се изтегля от линията и се коригира, преди да продължи напред. Проверките по време на процеса улавят повечето проблеми на станцията, където възникват, така че дефектът не се повтаря в цялата партида. Окончателната инспекция трябва да бъде одобрена преди опаковане и товарене.
Говорете с нашия инженер
Tell us your model, quantity and target market. We’ll reply with pricing, lead time and sample options.