
Produktionsprocess
Tillverkningsprocess för Pilates Reformer: 12 steg från stål till studio
En reformer är en maskin med enkla delar och höga toleranskrav. Den här sidan följer den 12-stegsresa som varje Megacore-reformer genomgår, från den första CAD-ritningen till containern vid lastkajen. Varje steg har sin egen kvalitetskontroll, så problem fångas där de uppstår i stället för i slutet av en produktionsserie. Köpare som förstår detta flöde kan ställa mer precisa frågor, läsa våra testrapporter med tillförsikt och planera realistiska lanseringsdatum. Mellan stegen hittar du också var material inspekteras, hur ramar svetsas och beläggs, hur fjädrar matchas för konsekvent känsla, och hur varje färdig enhet testas innan den skeppas.
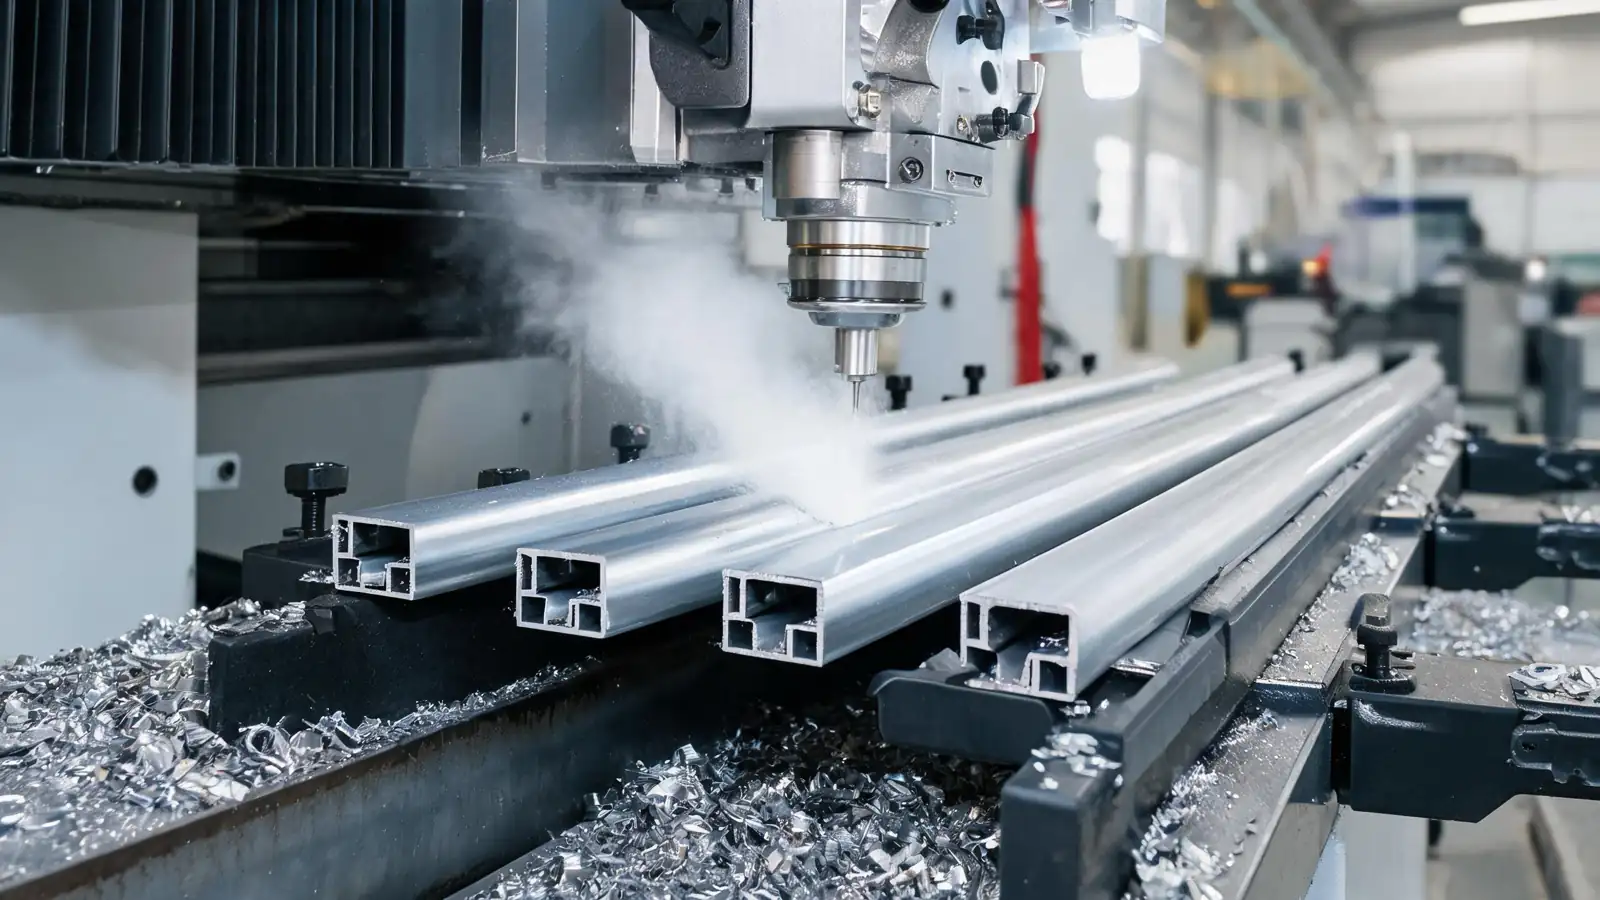
Steg 01 – Design och konstruktion
Varje modell börjar som en CAD-ritning byggd kring lastspecifikationer, ergonomi och förväntningar för kommersiellt bruk. För OEM-projekt granskar våra ingenjörer din design för tillverkningsbarhet och strukturell säkerhet innan någon metall skärs.
Att få ritningen rätt i detta skede kostar långt mindre än att göra om verktyg senare, och det fastställer ramgeometrin som allt nedströms är beroende av.
- Kontrollpunkt: ritningsgranskning och signering av lastspecifikation
Steg 02 – Materialanskaffning och inkommande inspektion
Stålrör, aluminiumprofiler, fjädrar, skum och vinyl hämtas från granskade leverantörer. Varje parti kontrolleras vid ankomst avseende kvalitet, dimensioner och ytkvalitet innan det går in på lagret.
Material som inte uppfyller kraven når aldrig produktionsgolvet, vilket möjliggör konsekvent produktion över stora partier.
- Kontrollpunkt: inspektionsprotokoll för inkommande material
Steg 03 – Skärning och formning
CNC-skärning och rörbockning formar råmaterialet till ramkomponenter enligt ritningens toleranser. Konsekvent geometri i detta steg är det som gör att varje reformer i en batch känns identisk på studions golv.
- Kontrollpunkt: dimensionsverifiering mot CAD
Steg 04 - Ramssvetsning
Ramarna svetsas i precisionsfixturer så att inriktningen förblir konsekvent från enhet till enhet. Svetsstyrkan är ryggraden i den strukturella säkerheten, eftersom en kommersiell reformer bär tung last och tusentals repetitioner per år.
- Kontrollpunkt: inspektion av svetsintegritet och inriktning
Steg 05 - Slipning och polering
Alla ytor slipas och poleras för att avlägsna vassa kanter, grader och svetsstänk. Detta skyddar användare och personal från hudkontakt med grov metall och förbereder ytan för en ren finish.
- Kontrollpunkt: kontroll av kant- och ytjämnhet
Steg 06 - Rostskydd och ytbehandling
Komponenterna får rostskyddsbehandling så att ramen förblir skyddad redan före den slutliga beläggningen. Detta är viktigt för maskiner som transporteras sjövägen i fuktiga containrar.
- Kontrollpunkt: inspektion av behandlingstäckning
Steg 07 - Elektrostatisk pulverlackering
Pulverlackering appliceras elektrostatiskt och härdas i ugn, vilket ger en reptålig och fukttålig yta som klarar daglig rengöring och många års användning i studion.
- Kontrollpunkt: test av beläggningstjocklek och vidhäftning
Steg 08 - Klädsel och stoppning
Skum skärs till täthetsspecifikationer och kläs med vinyl av kommersiell kvalitet av erfarna möbeltapetserare. Sömmarnas placering och stygnspänning kontrolleras eftersom stoppningen utsätts för den hårdaste dagliga belastningen.
- Kontrollpunkt: kontroll av sömmar och sömstyrka
Steg 09 - Montering av fjädrar, rep och remskivor
Fjädrar matchas mot motståndsspecifikationer och monteras med rep och remskivor. Konsekvent fjäderspänning är det som ger en studio samma känsla i alla sina reformrar.
- Kontrollpunkt: fjäderkalibrering och spänningsmatchning
Steg 10 - Slutmontering
Utbildade montörer monterar vagnen, stopparna, remmarna och hårdvaran. Bultar dras åt enligt specifikation och varje rörlig del ställs in för att löpa smidigt längs hela skenans längd.
- Kontrollpunkt: kontroll av hårdvarans åtdragningsmoment och rörelse
Steg 11 - Testning och justering
Varje färdig enhet belastningstestas, balanseras och kontrolleras för jämn glidning, tyst drift och fast stoppengagemang. Detta är samma 12-punkts slutinspektion som beskrivs på vår sida om kvalitetskontroll.
- Kontrollpunkt: fullständig 12-punkts slutinspektion
Steg 12 - Rengöring, packning och staging
Maskinerna rengörs, lindas och packas med skyddsmaterial och ställs sedan upp för containerlastning. Standarder för exportförpackning beskrivs i detalj på vår sida om packning och frakt.
- Kontrollpunkt: packningens fullständighet och lastplan
Kvalitetskontrollpunkter i korthet
Kvaliteten kontrolleras i varje steg snarare än bara i slutet. Tabellen nedan sammanfattar vad som verifieras och varför det är viktigt för studion som till slut äger maskinen.
Steg
Vad som kontrolleras
Varför det är viktigt för din studio
Material
Kvalitetsklass, mått, ytkvalitet
Förhindrar svaga ramar och för tidigt slitage
Skärning och svetsning
Toleranser, svetsintegritet, inriktning
Strukturell säkerhet vid hög kommersiell belastning
Ytbehandling
Tjocklek, vidhäftning, täckning
Finish som klarar år av rengöring
Klädsel
Sömnadsstyrka, skumdensitet
Stoppning som inte plattas till efter månader av klasser
Fjädrar
Kalibrering, jämn spänning
Identisk känsla på varje reformer
Slutenhet
Belastning, glid, balans, säkerhet
Varje maskin verifieras innan den skickas
Produktionstidslinje
Leveranstiderna beror på modell, kvantitet och anpassningsgrad. Vi bekräftar exakta datum i din produktionsplan efter beställning och delar milstolpsfoton och videor så att du kan följa framstegen.
Fas
Typisk varaktighet
Vad du får
Provproduktion
Vanligtvis 15-25 dagar
En fullt testad enhet för godkännande
Serieproduktion
Vanligtvis 25-40 dagar
Milstolpsfoton och videor, testrapport för batchen
Sjöfrakt
Varierar beroende på rutt
Spårning, fraktdokument, ankomstsupport
Så följer du din order genom produktionen
Du ska inte behöva vänta till leveransen för att få veta hur din order fortskrider. När en batch släpps till produktion delar vi uppdateringar vid fasta milstolpar och svarar på frågor medan det fortfarande finns tid att justera detaljer.
Om du vill titta närmare kan vi öppna ett live-samtal vid den station du väljer, oavsett om det gäller svetsning, ytbehandling, montering eller sluttest.
- Bekräftelse vid uppstart – modell, kvantitet, konfiguration och schema låsta före materialfrisläppning
- Uppdatering vid materialfrisläppning – din batch går in i linan med ett referensnummer
- Uppdatering under produktion – foton och video från svetsnings- och ytbehandlingsstegen
- Uppdatering vid montering och testning – enheter byggda, fjädrar matchade och inspektioner loggade
- Uppdatering vid packning och lastning – packade enheter, lastningsfoton och fraktdokument
- Ankomstsupport – spårning delas under transporten och hjälp vid din destinationshamn eller dörr
Vad som kan gå fel, och hur vi förebygger det
Två saker avgör om en batch håller: att ritningen kontrolleras mot verkliga belastningsförhållanden, och att inga komponenter ändras mellan prov och bulk. Båda kontrolleras som en del av vår process.
Vårt svar är fasta kontrollpunkter, matchade komponenter och samma inspektionsstandard för provet och serieproduktionen. När en specifikation är ovanlig testar och dokumenterar vi den innan vi binder oss till en full batch.
- Ritningar granskas för belastning och tillverkningsbarhet före verktygsframställning
- Fjädrar och hårdvara matchas enligt samma specifikation över hela batchen
- Kontroller under processen med fasta intervall, inte bara i slutet av serien
- Batchprotokoll sparas så att varje enhet kan spåras tillbaka till sin inspektion

Vanliga frågor
Prov tar vanligtvis 15-25 dagar inklusive finish, och serieproduktion tar vanligtvis 25-40 dagar beroende på kvantitet och anpassning, plus sjöfrakt till din hamn. Exakta datum bekräftas i din produktionsplan efter beställning, och vi flaggar eventuella ändringar så snart de är kända.
Ja. Vi skickar produktionsfoton och videor vid milstolpar, inklusive ramssvetsning, beläggning, montering och packning. Du kan också delta i ett livevideosamtal för att se din linje i realtid om du vill titta närmare på någon station.
Studiokunder märker när reformer nummer ett känns annorlunda än reformer nummer tolv. Fjäderkalibrering, svetsjiggar och standardiserad montering är det som gör att varje enhet i en batch presterar identiskt, så att en klass upplever samma motstånd på varje maskin.
En enhet som inte klarar någon kontrollpunkt tas bort från linjen och åtgärdas innan den kan gå vidare. Kontroller under processen fångar de flesta problem vid den station där de uppstår, så ett fel upprepas inte under en hel produktionsserie. Slutinspektionen måste godkännas innan packning och lastning.
Tala med vår ingenjör
Tell us your model, quantity and target market. We’ll reply with pricing, lead time and sample options.