
กระบวนการผลิต
กระบวนการผลิต Pilates Reformer: 12 ขั้นตอนจากเหล็กสู่สตูดิโอ
Reformer คือเครื่องจักรที่ประกอบจากชิ้นส่วนเรียบง่ายแต่ต้องการความแม่นยำสูง หน้านี้อธิบายเส้นทาง 12 ขั้นตอนที่ Reformer ทุกเครื่องของ Megacore ต้องผ่าน ตั้งแต่แบบ CAD แรกจนถึงตู้คอนเทนเนอร์ที่ท่าโหลดสินค้า แต่ละขั้นตอนมีจุดตรวจสอบคุณภาพของตัวเอง ปัญหาจึงถูกจับได้ ณ จุดที่เกิดขึ้น แทนที่จะพบในตอนท้ายของการผลิต ผู้ซื้อที่เข้าใจกระบวนการนี้จะถามคำถามได้คมขึ้น อ่านรายงานการทดสอบของเราได้อย่างมั่นใจ และวางแผนวันเปิดตัวได้อย่างสมจริง ระหว่างขั้นตอนต่างๆ คุณจะพบว่าวัสดุถูกตรวจสอบที่ใด โครงถูกเชื่อมและเคลือบอย่างไร สปริงถูกจับคู่เพื่อให้ความรู้สึกสม่ำเสมออย่างไร และทุกเครื่องที่เสร็จสมบูรณ์ถูกทดสอบก่อนจัดส่งอย่างไร
ขั้นตอนที่ 01 - การออกแบบและวิศวกรรม
ทุกโมเดลเริ่มต้นจากแบบ CAD ที่สร้างขึ้นโดยอิงข้อกำหนดด้าน нагрузка (โหลด) การยศาสตร์ และความคาดหวังสำหรับการใช้งานเชิงพาณิชย์ สำหรับโครงการ OEM วิศวกรของเราจะตรวจสอบการออกแบบของคุณด้านความสามารถในการผลิตและความปลอดภัยเชิงโครงสร้างก่อนที่จะตัดโลหะใดๆ
การทำแบบให้ถูกต้องในขั้นตอนนี้มีต้นทุนต่ำกว่าการแก้ไขแม่พิมพ์ในภายหลังมาก และเป็นการกำหนดเรขาคณิตของโครงซึ่งทุกสิ่งในลำดับถัดไปต้องพึ่งพา
- จุดตรวจสอบ: การทบทวนแบบและการอนุมัติข้อกำหนดโหลด
ขั้นตอนที่ 02 - การจัดหาวัสดุและการตรวจรับเข้า
ท่อเหล็ก โปรไฟล์อะลูมิเนียม สปริง โฟม และไวนิลจัดหาจากซัพพลายเออร์ที่ผ่านการคัดกรอง ทุก批次 (ล็อต) ถูกตรวจสอบเมื่อมาถึงด้านเกรด ขนาด และคุณภาพผิว ก่อนเข้าคลังสินค้า
วัสดุที่ไม่ได้มาตรฐานจะไม่ถึงพื้นที่ผลิต ซึ่งเป็นสิ่งที่ทำให้ผลผลิตสม่ำเสมอตลอด批次 (ล็อต) ขนาดใหญ่
- จุดตรวจสอบ: บันทึกการตรวจสอบวัสดุรับเข้า
ขั้นตอนที่ 03 - การตัดและการขึ้นรูป
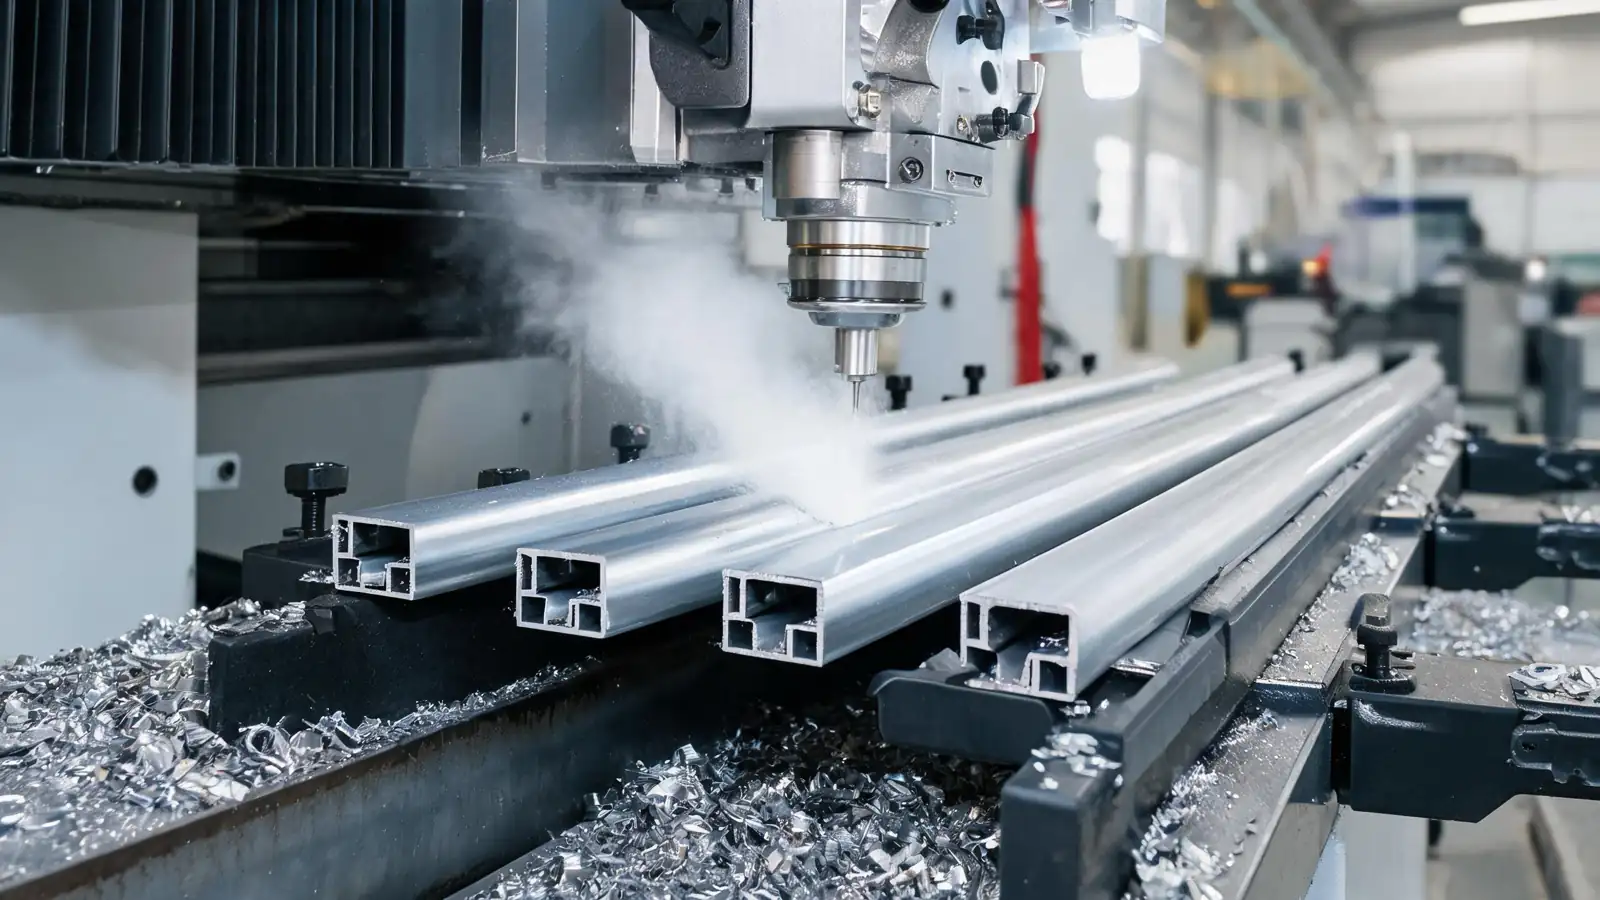
การตัดด้วย CNC และการดัดท่อขึ้นรูปวัตถุดิบให้เป็นชิ้นส่วนโครงตามค่าความคลาดเคลื่อนในแบบ图纸 ความสม่ำเสมอของรูปทรงเรขาคณิตในขั้นตอนนี้คือสิ่งที่ทำให้รีฟอร์เมอร์ทุกเครื่องในล็อตเดียวกันให้ความรู้สึกเหมือนกันทุกประการบนฟลอร์สตูดิโอ
- จุดตรวจสอบ: การตรวจสอบขนาดเทียบกับ CAD
ขั้นตอนที่ 04 - การเชื่อมโครง
โครงถูกเชื่อมในจิกที่มีความแม่นยำสูงเพื่อให้การจัดแนวคงที่ในทุกเครื่อง ความแข็งแรงของรอยเชื่อมเป็นกระดูกสันหลังของความปลอดภัยเชิงโครงสร้าง เนื่องจากรีฟอร์เมอร์เชิงพาณิชย์ต้องรับน้ำหนักมากและใช้งานซ้ำหลายพันครั้งต่อปี
- จุดตรวจสอบ: การตรวจสอบความสมบูรณ์ของรอยเชื่อมและการจัดแนว
ขั้นตอนที่ 05 - การเจียรและขัดเงา
พื้นผิวทั้งหมดถูกเจียรและขัดเงาเพื่อขจัดขอบคม ครีบโลหะ และสะเก็ดเชื่อม ช่วยปกป้องผู้ใช้และพนักงานจากการสัมผัสโลหะหยาบ และเตรียมพื้นผิวสำหรับการเคลือบ finish ที่เรียบเนียน
- จุดตรวจสอบ: การตรวจสอบความเรียบเนียนของขอบและพื้นผิว
ขั้นตอนที่ 06 - การป้องกันสนิมและการปรับสภาพพื้นผิว
ชิ้นส่วนได้รับการบำบัดป้องกันสนิมเพื่อให้โครงได้รับการปกป้องแม้ก่อนการเคลือบขั้นสุดท้าย สิ่งนี้สำคัญสำหรับเครื่องที่ขนส่งทางทะเลในตู้คอนเทนเนอร์ที่มีความชื้นสูง
- จุดตรวจสอบ: การตรวจสอบความครอบคลุมของการบำบัด
ขั้นตอนที่ 07 - การเคลือบผงด้วยไฟฟ้าสถิต
การเคลือบผงถูกพ่นด้วยระบบไฟฟ้าสถิตและอบในเตาอบ ทำให้ได้ผิวเคลือบที่ทนต่อรอยขีดข่วนและความชื้น ซึ่งทนทานต่อการทำความสะอาดประจำวันและการใช้งานในสตูดิโอเป็นเวลาหลายปี
- จุดตรวจสอบ: ทดสอบความหนาและการยึดเกาะของสารเคลือบ
ขั้นตอนที่ 08 - การหุ้มเบาะและวัสดุบุรอง
โฟมถูกตัดตามข้อกำหนดความหนาแน่นและหุ้มด้วยไวนิลเกรดเชิงพาณิชย์โดยช่างหุ้มเบาะที่มีประสบการณ์ การวางตำแหน่งตะเข็บและความตึงของการเย็บได้รับการควบคุม เนื่องจากวัสดุบุรองต้องรับการใช้งานหนักที่สุดในแต่ละวัน
- จุดตรวจสอบ: ตรวจสอบความแข็งแรงของการเย็บและตะเข็บ
ขั้นตอนที่ 09 - การติดตั้งสปริง เชือก และรอก
สปริงถูกจับคู่ตามข้อกำหนดแรงต้านและติดตั้งพร้อมเชือกและรอก ความสม่ำเสมอของแรงตึงสปริงคือสิ่งที่ทำให้สตูดิโอได้รับความรู้สึกเดียวกันจากรีฟอร์มเมอร์ทุกเครื่อง
- จุดตรวจสอบ: การปรับเทียบสปริงและการจับคู่แรงตึง
ขั้นตอนที่ 10 - การประกอบขั้นสุดท้าย
ช่างประกอบที่ผ่านการฝึกอบรมประกอบแคร่iage ตัวหยุด สายรัด และอุปกรณ์ฮาร์ดแวร์ สลักเกลียวถูกขันตามข้อกำหนด และชิ้นส่วนที่เคลื่อนไหวทุกชิ้นถูกตั้งค่าให้เคลื่อนที่ได้อย่างราบรื่นตลอดความยาวราง
- จุดตรวจสอบ: ตรวจสอบแรงขันฮาร์ดแวร์และการเคลื่อนที่
ขั้นตอนที่ 11 - การทดสอบและการปรับแต่ง
เครื่องที่ประกอบเสร็จแต่ละเครื่องจะผ่านการทดสอบโหลด ปรับสมดุล และตรวจสอบความลื่นไหลของการเคลื่อนที่ การทำงานที่เงียบ และการยึดของตัวหยุดที่แน่นหนา นี่คือการตรวจสอบขั้นสุดท้าย 12 จุดแบบเดียวกับที่อธิบายไว้ในหน้าควบคุมคุณภาพของเรา
- จุดตรวจสอบ: การตรวจสอบขั้นสุดท้ายครบ 12 จุด
ขั้นตอนที่ 12 - การทำความสะอาด การบรรจุ และการจัดเตรียม
เครื่องจักรได้รับการทำความสะอาด ห่อ และบรรจุด้วยวัสดุป้องกัน จากนั้นจัดเตรียมสำหรับการโหลดตู้คอนเทนเนอร์ มาตรฐานบรรจุภัณฑ์เพื่อการส่งออกมีรายละเอียดในหน้าบรรจุภัณฑ์และการจัดส่งของเรา
- จุดตรวจสอบ: ความครบถ้วนของการบรรจุและแผนการโหลด
จุดตรวจสอบคุณภาพโดยสรุป
คุณภาพได้รับการตรวจสอบในทุกขั้นตอน ไม่ใช่เพียงตอนท้าย ตารางด้านล่างสรุปสิ่งที่ตรวจสอบและเหตุใดจึงสำคัญต่อสตูดิโอที่เป็นเจ้าของเครื่องในที่สุด
ขั้นตอน
สิ่งที่ตรวจสอบ
เหตุใดจึงสำคัญต่อสตูดิโอของคุณ
วัสดุ
เกรด ขนาด คุณภาพผิว
ป้องกันโครงสร้างที่อ่อนแอและการสึกหรอก่อนกำหนด
การตัดและการเชื่อม
ค่าความคลาดเคลื่อน ความสมบูรณ์ของการเชื่อม การจัดแนว
ความปลอดภัยเชิงโครงสร้างภายใต้ภาระการใช้งานเชิงพาณิชย์หนัก
การเคลือบผิว
ความหนา การยึดเกาะ ความครอบคลุม
ผิวสำเร็จที่ทนต่อการทำความสะอาดเป็นเวลาหลายปี
เบาะหุ้ม
ความแข็งแรงของตะเข็บ ความหนาแน่นของโฟม
เบาะรองที่ไม่แบนลงหลังการใช้งานหลายเดือน
สปริง
การสอบเทียบ ความสม่ำเสมอของแรงตึง
ความรู้สึกในการใช้งานที่เหมือนกันในทุก Reformer
เครื่องสุดท้าย
การรับน้ำหนัก การเลื่อนไหล ความสมดุล ความปลอดภัย
ทุกเครื่องได้รับการตรวจสอบก่อนจัดส่ง
กำหนดการผลิต
ระยะเวลารอขึ้นอยู่กับรุ่น จำนวน และระดับการปรับแต่ง เราจะยืนยันวันที่ที่แน่นอนในตารางการผลิตของคุณหลังสั่งซื้อ และแชร์รูปภาพและวิดีโอในแต่ละขั้นตอนเพื่อให้คุณติดตามความคืบหน้าได้
ขั้นตอน
ระยะเวลาทั่วไป
สิ่งที่คุณจะได้รับ
การผลิตตัวอย่าง
โดยทั่วไป 15-25 วัน
หนึ่งเครื่องที่ผ่านการทดสอบครบถ้วนเพื่อการอนุมัติ
การผลิตจำนวนมาก
โดยทั่วไป 25-40 วัน
รูปภาพและวิดีโอในแต่ละขั้นตอน รายงานการทดสอบแบตช์
การขนส่งทางทะเล
แตกต่างกันตามเส้นทาง
การติดตาม เอกสารการจัดส่ง และการสนับสนุนเมื่อสินค้าถึง
วิธีติดตามคำสั่งซื้อของคุณตลอดกระบวนการผลิต
คุณไม่จำเป็นต้องรอจนกว่าสินค้าจะส่งถึงเพื่อทราบความคืบหน้าของคำสั่งซื้อ เมื่อล็อตการผลิตถูกปล่อยเข้าสายการผลิต เราจะแจ้งความคืบหน้าที่จุดตรวจสอบที่กำหนดไว้อย่างสม่ำเสมอ และตอบข้อซักถามขณะที่ยังมีเวลาในการปรับรายละเอียด
หากคุณต้องการดูใกล้ชิดยิ่งขึ้น เราสามารถเปิดการโทรสดที่สถานีที่คุณเลือกได้ ไม่ว่าจะเป็นงานเชื่อม งานเคลือบ งานประกอบ หรือการทดสอบขั้นสุดท้าย
- การยืนยันเริ่มโครงการ - ยืนยันรุ่น จำนวน การกำหนดค่า และกำหนดการก่อนปล่อยวัตถุดิบ
- อัปเดตการปล่อยวัตถุดิบ - ล็อตของคุณเข้าสู่สายการผลิตพร้อมหมายเลขอ้างอิง
- อัปเดตระหว่างการผลิต - ภาพถ่ายและวิดีโอจากขั้นตอนการเชื่อมและการเคลือบ
- อัปเดตการประกอบและการทดสอบ - จำนวนเครื่องที่ประกอบเสร็จ สปริงที่จับคู่แล้ว และบันทึกการตรวจสอบ
- อัปเดตการบรรจุและการโหลด - เครื่องที่บรรจุในลัง ภาพถ่ายการโหลด และเอกสารการจัดส่ง
- การสนับสนุนเมื่อสินค้าถึง - แชร์ข้อมูลการติดตามตลอดการขนส่ง และช่วยเหลือที่ท่าเรือปลายทางหรือหน้าประตูของคุณ
สิ่งที่อาจผิดพลาดได้ และวิธีที่เราป้องกัน
สองสิ่งเป็นตัวกำหนดว่าล็อตการผลิตจะทนทานหรือไม่ นั่นคือ แบบDrawingได้รับการตรวจสอบเทียบกับสภาวะการรับน้ำหนักจริง และไม่มีการเปลี่ยนแปลงชิ้นส่วนใดๆ ระหว่างตัวอย่างกับสินค้าล็อตใหญ่ ทั้งสองส่วนนี้ถูกควบคุมเป็นส่วนหนึ่งของกระบวนการของเรา
คำตอบของเราคือจุดตรวจสอบที่กำหนดไว้แน่นอน ชิ้นส่วนที่จับคู่กัน และมาตรฐานการตรวจสอบเดียวกันสำหรับตัวอย่างและล็อตการผลิตจำนวนมาก ในกรณีที่ข้อกำหนดไม่ปกติ เราจะทดสอบและบันทึกไว้ก่อนที่จะยืนยันการผลิตทั้งล็อต
- ตรวจสอบแบบวิศวกรรมด้านการรับน้ำหนักและความสามารถในการผลิตก่อนขึ้นแม่พิมพ์
- สปริงและฮาร์ดแวร์จับคู่จากข้อกำหนดเดียวกันตลอดทั้งล็อต
- ตรวจสอบระหว่างกระบวนการตามช่วงเวลาที่กำหนด ไม่ใช่เฉพาะเมื่อสิ้นสุดการผลิต
- เก็บบันทึกการผลิตแต่ละล็อตไว้ เพื่อให้สามารถตรวจสอบย้อนกลับชิ้นงานใดก็ได้ไปยังการตรวจสอบของชิ้นนั้น

คำถามที่พบบ่อย
โดยทั่วไปตัวอย่างใช้เวลา 15-25 วันรวมการตกแต่ง และการผลิตจำนวนมากมักใช้เวลา 25-40 วัน ขึ้นอยู่กับปริมาณและการปรับแต่งเฉพาะ พร้อมค่าขนส่งทางทะเลถึงท่าเรือของคุณ กำหนดการที่แน่นอนจะได้รับการยืนยันในตารางการผลิตของคุณหลังสั่งซื้อ และเราจะแจ้งการเปลี่ยนแปลงใดๆ ทันทีที่ทราบ
ได้ เราส่งรูปภาพและวิดีโอการผลิตในขั้นตอนสำคัญต่างๆ รวมถึงการเชื่อมโครง การเคลือบ การประกอบ และการบรรจุ คุณยังสามารถเข้าร่วมการโทรวิดีโอแบบสดเพื่อดูสายการผลิตของคุณแบบเรียลไทม์ หากต้องการดูสถานีใดๆ อย่างใกล้ชิด
ลูกค้าสตูดิโอจะสังเกตได้เมื่อ Reformer ตัวที่หนึ่งให้ความรู้สึกแตกต่างจากตัวที่สิบสอง การปรับเทียบสปริง จิ๊กเชื่อม และการประกอบที่เป็นมาตรฐานคือสิ่งที่ทำให้ทุกชิ้นในล็อตทำงานเหมือนกัน เพื่อให้คลาสเรียนได้รับแรงต้านเท่ากันบนทุกเครื่อง
ยูนิตใดที่ไม่ผ่านจุดตรวจใดจุดหนึ่งจะถูกดึงออกจากสายการผลิตและแก้ไขก่อนที่จะสามารถเคลื่อนไปข้างหน้าได้ การตรวจสอบระหว่างกระบวนการช่วยจับปัญหาส่วนใหญ่ได้ที่สถานีที่เกิดขึ้น จึงทำให้ข้อบกพร่องไม่ถูกทำซ้ำตลอดทั้งรอบการผลิต ต้องมีการลงนามอนุมัติการตรวจสอบขั้นสุดท้ายก่อนการบรรจุและบรรทุก
ปรึกษาวิศวกรของเรา
Tell us your model, quantity and target market. We’ll reply with pricing, lead time and sample options.