
Gyártási folyamat
Pilates Reformer gyártási folyamat: 12 lépés az acéltól a stúdióig
A reformer egyszerű alkatrészekből álló, mégis szigorú tűréseket igénylő gép. Ez az oldal végigköveti azt a 12 lépéses utat, amelyet minden Megacore reformer bejár az első CAD-rajztól a rakodórámpán álló konténerig. Minden szakasznak megvan a maga minőségellenőrzési pontja, így a problémák ott derülnek ki, ahol keletkeznek, nem pedig a gyártási sorozat végén. Azok a vásárlók, akik értik ezt a folyamatot, pontosabb kérdéseket tudnak feltenni, magabiztosan olvassák tesztjelentéseinket, és reális piaci bevezetési dátumokat tervezhetnek. A lépések között arról is olvashat, hol vizsgálják az anyagokat, hogyan hegesztik és vonják be a kereteket, hogyan párosítják a rugókat az egységes érzet érdekében, és hogyan tesztelnek minden kész egységet a szállítás előtt.
01. lépés – Tervezés és mérnöki munka
Minden modell egy CAD-rajzként indul, amelyet terhelési specifikációk, ergonómia és kereskedelmi használatra vonatkozó elvárások köré építenek. OEM-projektek esetén mérnökeink a gyárthatóság és a szerkezeti biztonság szempontjából vizsgálják át az Ön tervét, mielőtt bármilyen fémet vágnának.
A rajz ebben a szakaszban történő helyes véglegesítése sokkal kevesebbe kerül, mint a szerszámok későbbi átdolgozása, és ez rögzíti a keretgeometriát, amelyre minden további lépés épül.
- Ellenőrzési pont: rajzellenőrzés és a terhelési specifikáció jóváhagyása
02. lépés – Anyagbeszerzés és beérkező áru ellenőrzése
Az acélcsöveket, alumíniumprofilokat, rugókat, habot és vinilt ellenőrzött beszállítóktól szerzik be. Minden tételt megérkezéskor ellenőriznek minőség, méretek és felületi minőség szempontjából, mielőtt a raktárba kerül.
A nem megfelelő anyag soha nem jut el a gyártósorra, és éppen ez teszi lehetővé a nagy tételek közötti egységes kibocsátást.
- Ellenőrzési pont: beérkező anyag ellenőrzési jegyzőkönyve
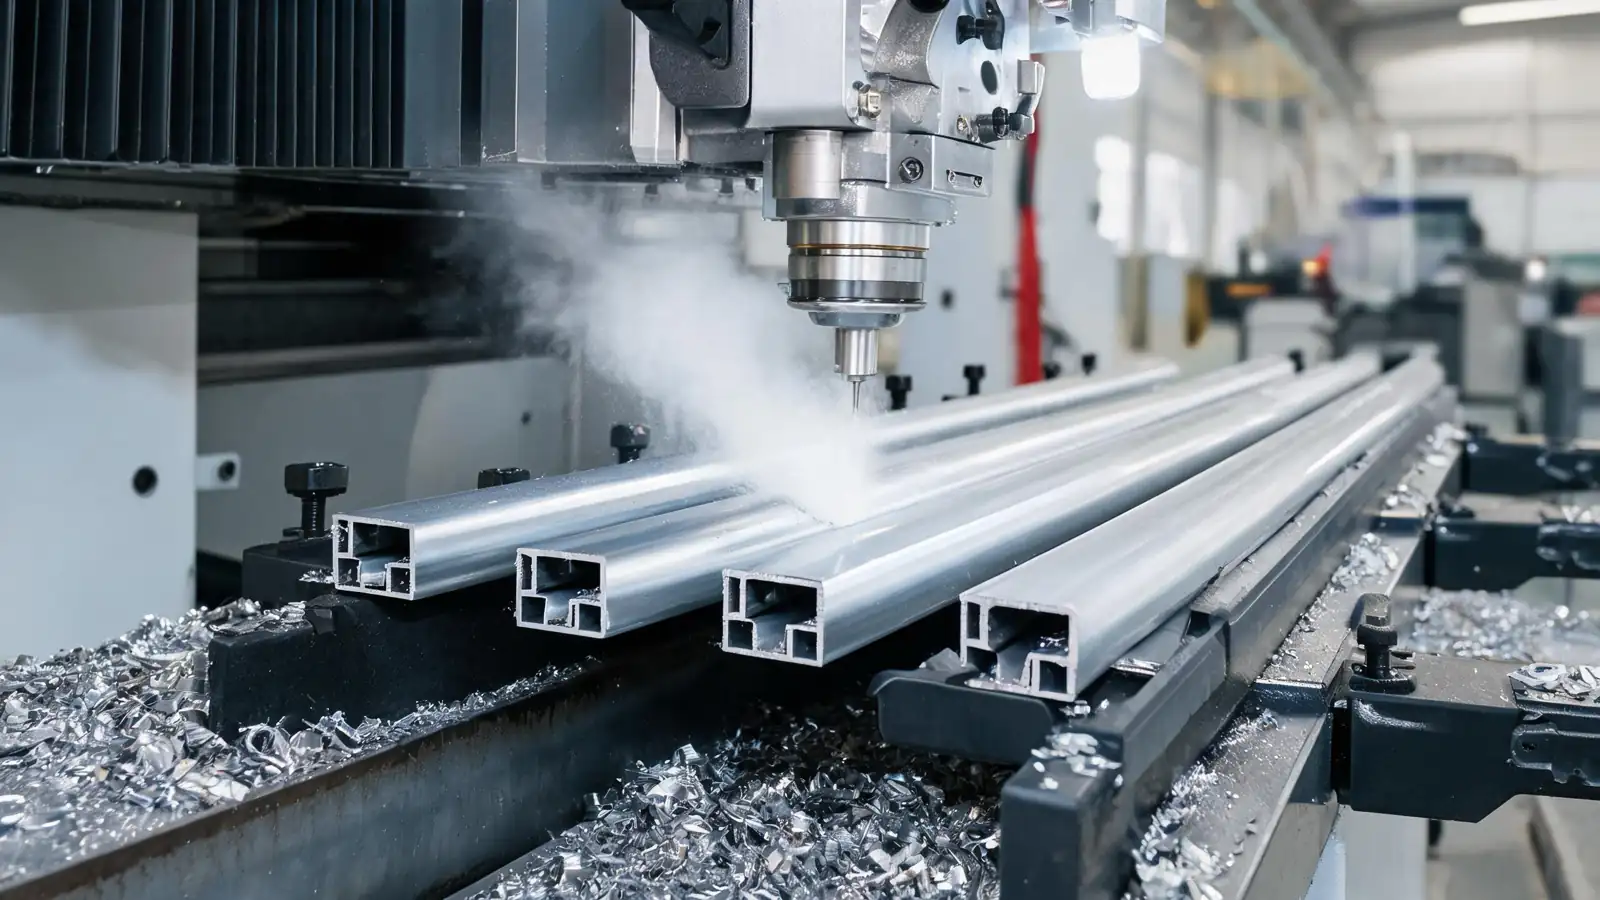
03. lépés – Vágás és formázás
CNC-vágás és csőhajlítás formálja a nyersanyagot keretelemekké, a rajzi tűréseknek megfelelően. Ebben a szakaszban a következetes geometria az, ami miatt egy tétel minden reformere azonosnak érződik a stúdióban.
- Ellenőrzési pont: méretellenőrzés a CAD-hez képest
04. lépés – Kerethegesztés
A kereteket precíziós befogókban hegesztik, így az illesztés egységenként következetes marad. A hegesztés szilárdsága a szerkezeti biztonság gerince, mivel egy kereskedelmi reformer nagy terhelést és évente több ezer ismétlést visel el.
- Ellenőrzési pont: hegesztési integritás és illesztésellenőrzés
05. lépés – Csiszolás és polírozás
Minden felületet csiszolnak és políroznak, hogy eltávolítsák az éles széleket, sorjákat és hegesztési fröccsenéseket. Ez védi a felhasználókat és a személyzetet az érdes fém érintésétől, és előkészíti a felületet a tiszta felületkezeléshez.
- Ellenőrzési pont: élek és felület simaságának ellenőrzése
06. lépés – Rozsdagátlás és felületkezelés
Az elemek rozsdagátló kezelést kapnak, így a keret már a végső bevonat előtt is védett marad. Ez fontos a páratartalmú konténerekben tengeri úton szállított gépek esetében.
- Ellenőrzési pont: a kezelés lefedettségének ellenőrzése
07. lépés – Elektrosztatikus porszórás
A porfestést elektrosztatikusan viszik fel és kemencében szárítják, ami karcolás- és nedvességálló felületet eredményez, amely ellenáll a napi tisztításnak és a stúdióban történő évekig tartó használatnak.
- Ellenőrzési pont: bevonatvastagság és tapadásvizsgálat
08. lépés - Kárpitozás és párnázás
A habot a sűrűségi előírásoknak megfelelően vágják, és tapasztalt kárpitosok kereskedelmi minőségű vinillel borítják. A varratok elhelyezését és az öltésfeszességet szabályozzák, mert a párnázás viseli a legnagyobb napi igénybevételt.
- Ellenőrzési pont: varrás és varraterősség ellenőrzése
09. lépés - Rugók, kötelek és csigák felszerelése
A rugókat az ellenállási előírásokhoz párosítják, és kötelekkel, valamint csigákkal szerelik fel. A rugófeszesség következetessége biztosítja, hogy a stúdió minden reformere ugyanazt az érzést nyújtsa.
- Ellenőrzési pont: rugókalibráció és feszesség-egyeztetés
10. lépés - Végső összeszerelés
Képzett szerelők állítják össze a kocsit, az ütközőket, a hevedereket és a szerelvényeket. A csavarokat az előírásoknak megfelelő nyomatékkal húzzák meg, és minden mozgó alkatrészt úgy állítanak be, hogy a teljes sín hosszán simán mozogjon.
- Ellenőrzési pont: szerelvények nyomatékának és mozgásának ellenőrzése
11. lépés - Tesztelés és beállítás
Minden kész egységet terheléses vizsgálatnak vetünk alá, kiegyensúlyozunk, és ellenőrizzük a sima csúszást, a halk működést és az ütközők határozott rögzülését. Ez ugyanaz a 12 pontos végellenőrzés, amelyet minőségellenőrzési oldalunkon ismertetünk.
- Ellenőrzési pont: teljes 12 pontos végellenőrzés
12. lépés – Tisztítás, csomagolás és előkészítés
A gépeket megtisztítjuk, védőanyagokba csomagoljuk, majd a konténerrakodásra készítjük elő. Az exportcsomagolási előírásokat részletesen a csomagolási és szállítási oldalunkon ismertetjük.
- Ellenőrzési pont: a csomagolás teljessége és a rakodási terv
Minőség-ellenőrzési pontok egy pillantásra
A minőséget minden szakaszban ellenőrizzük, nem csak a végén. Az alábbi táblázat összefoglalja, mit ellenőrzünk, és miért fontos ez a gépet végül birtokló stúdió számára.
Szakasz
Mit ellenőrzünk
Miért fontos ez az Ön stúdiója számára
Anyagok
Minőség, méretek, felületi minőség
Megakadályozza a gyenge vázakat és a korai kopást
Vágás és hegesztés
Tűrések, hegesztési integritás, illesztés
Szerkezeti biztonság nagy kereskedelmi terhelés mellett
Bevonat
Vastagság, tapadás, fedettség
Évekig tartó tisztítást kibíró felület
Kárpitozás
Öltéserősség, habsűrűség
Párnázás, amely hónapokig tartó órák után sem lapul le
Rugók
Kalibráció, feszesség konzisztencia
Azonos érzet minden reformeren
Végső egység
Terhelés, csúszás, egyensúly, biztonság
Minden gép ellenőrzése a szállítás előtt
Gyártási ütemterv
A szállítási idők a modelltől, a mennyiségtől és a testreszabás mértékétől függenek. A rendelést követően megerősítjük a pontos dátumokat a gyártási ütemtervében, és mérföldkő-fotókat és videókat osztunk meg Önnel, hogy nyomon kövesse az előrehaladást.
Szakasz
Tipikus időtartam
Amit kap
Mintagyártás
Jellemzően 15-25 nap
Egy teljesen tesztelt egység jóváhagyásra
Sorozatgyártás
Jellemzően 25-40 nap
Mérföldkő-fotók és videók, tételtesztelési jelentés
Tengeri szállítás
Útvonaltól függően változik
Nyomon követés, szállítási dokumentumok, érkezési támogatás
Hogyan kövesse nyomon rendelését a gyártás során
Nem kell a szállításig várnia, hogy megtudja, hogyan halad a rendelése. Amint egy tétel a gyártósorra kerül, meghatározott mérföldköveknél frissítéseket osztunk meg, és válaszolunk a kérdésekre, amíg még van idő a részletek módosítására.
Ha közelebbről szeretné megtekinteni, élő hívást indíthatunk az Ön által választott állomásnál, legyen az hegesztés, bevonatolás, összeszerelés vagy végellenőrzés.
- Indítási visszaigazolás – modell, mennyiség, konfiguráció és ütemezés rögzítve az anyagkiadás előtt
- Anyagkiadási frissítés – tétele referenciaszámmal lép be a gyártósorra
- Gyártás közbeni frissítés – fényképek és videó a hegesztési és bevonatolási szakaszokból
- Összeszerelési és tesztelési frissítés – legyártott egységek, párosított rugók és naplózott ellenőrzések
- Csomagolási és rakodási frissítés – ládázott egységek, rakodási fényképek és szállítási dokumentumok
- Érkezési támogatás – a tranzit során megosztott nyomon követés, valamint segítség a célkikötőben vagy a célállomáson
Mi mehet wrong, és hogyan előzzük meg
Két dolog dönti el, hogy egy tétel kiállja-e a próbát: a rajz ellenőrzése a valós terhelési viszonyokhoz, és az, hogy a mintadarab és a sorozatgyártás között egyetlen alkatrész sem változik. Mindkettőt folyamatunk részeként ellenőrizzük.
Válaszunk a rögzített ellenőrzési pontok, az összehangolt alkatrészek és ugyanaz az ellenőrzési szabvány a mintára és a sorozatgyártásra. Ha egy specifikáció szokatlan, a teljes tételre való elköteleződés előtt teszteljük és dokumentáljuk.
- A rajzok terhelés és gyárthatóság szempontjából átvizsgálva a szerszámozás előtt
- A rugók és hardverek a tétel egészében ugyanazon specifikáció szerint összehangolva
- Folyamatközi ellenőrzések meghatározott időközönként, nem csak a gyártás végén
- A tételnyilvántartások megőrizve, így bármely egység visszakövethető az ellenőrzéséig

Gyakran ismételt kérdések
A minták általában 15-25 napot vesznek igénybe a felületkezeléssel együtt, a sorozatgyártás pedig jellemzően 25-40 napig tart a mennyiségtől és a testreszabástól függően, plusz a tengeri fuvarozás az Ön kikötőjéig. A pontos dátumokat a megrendelés után a gyártási ütemtervben visszaigazoljuk, és minden változást azonnal jelezünk, amint ismertté válik.
Igen. A mérföldkőnek számító szakaszokban gyártási fotókat és videókat küldünk, beleértve a keret hegesztését, a bevonatolást, az összeszerelést és a csomagolást. Élő videóhívásban is részt vehet, hogy valós időben figyelje a gyártósorát, ha közelebbről szeretne megtekinteni bármely állomást.
A stúdió ügyfelei észreveszik, ha az első reformer másképp érződik, mint a tizenkettedik. A rugókalibráció, a hegesztő sablonok és a szabványosított összeszerelés az, ami biztosítja, hogy a tétel minden egysége azonosan teljesítsen, így egy órán minden gépen ugyanazt az ellenállást tapasztalják.
Az a darab, amely bármelyik ellenőrzési ponton megbukik, kikerül a sorból, és a továbblépés előtt javítják. A folyamat közbeni ellenőrzések a legtöbb hibát azon az állomáson fogják meg, ahol azok keletkeznek, így a hiba nem ismétlődik meg egy teljes gyártási sorozaton keresztül. A végső ellenőrzést a csomagolás és a berakodás előtt jóvá kell hagyni.
Beszéljen mérnökünkkel
Tell us your model, quantity and target market. We’ll reply with pricing, lead time and sample options.